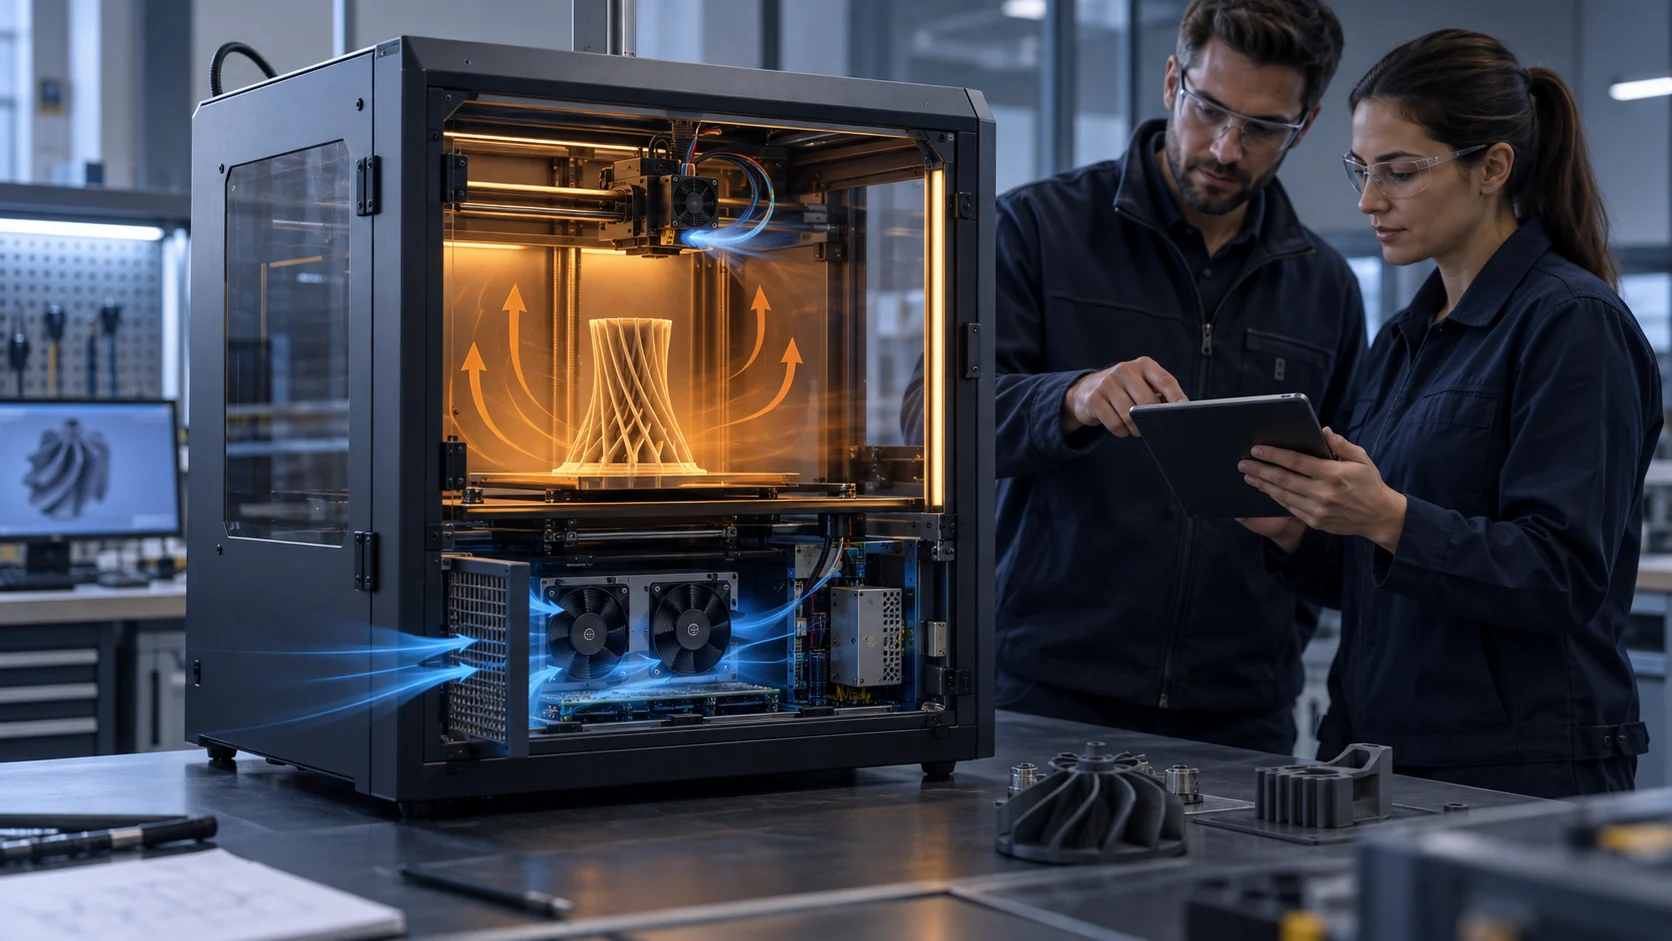
El ruido del ventilador es un problema del sistema, no sólo una calificación del ventilador
Una impresora 3D puede pasar una prueba de banco de ventiladores y aun así producir un tono desagradable, vibración del cabezal de herramienta o error de movimiento después de instalar el ventilador, el conducto y el soporte.
Las impresoras 3D de alta velocidad colocan hardware de refrigeración cerca de ejes móviles, paneles de chapa delgada y cabezales de herramientas livianos. El mismo ventilador compacto DC que suena aceptable en un dispositivo puede convertirse en una fuente tonal aguda cuando su descarga se encuentra con una boquilla restrictiva, cuando un soporte impreso se flexiona o cuando el cabezal de la herramienta pasa por una resonancia estructural. Por lo tanto, una revisión útil del diseño separa el ruido aerodinámico, el tono de paso de las aspas, la conmutación del motor, la vibración estructural y el sonido relacionado con el movimiento.
La pregunta práctica no es solo "¿cuántos decibelios tiene el ventilador?" Es: en el punto de funcionamiento instalado, qué fuente domina, cómo cambia con RPM y su posición, y si la vibración llega a la impresión o al marco de la máquina. Esta distinción es importante para un OEM de impresoras, un equipo de servicio y un comprador de ventiladores. Reemplazar el ventilador sin identificar la ruta puede reducir un número y dejar el tono molesto o el artefacto de impresión sin cambios.
Este artículo proporciona una secuencia de validación para ventiladores de hotend, refrigeración parcial, compartimento electrónico y cámara. Los ejemplos son valores de planificación, no límites universales o clasificaciones de productos MEGA. Utilice la curva del ventilador seleccionada, el conducto real, la estructura de la impresora, el proceso del material y los requisitos acústicos locales para la decisión de aceptación final.
Mapee la fuente de ruido antes de cambiar el ventilador
El diagnóstico más rápido es una comparación controlada del comando del ventilador, el movimiento del eje y la ruta de aire instalada.
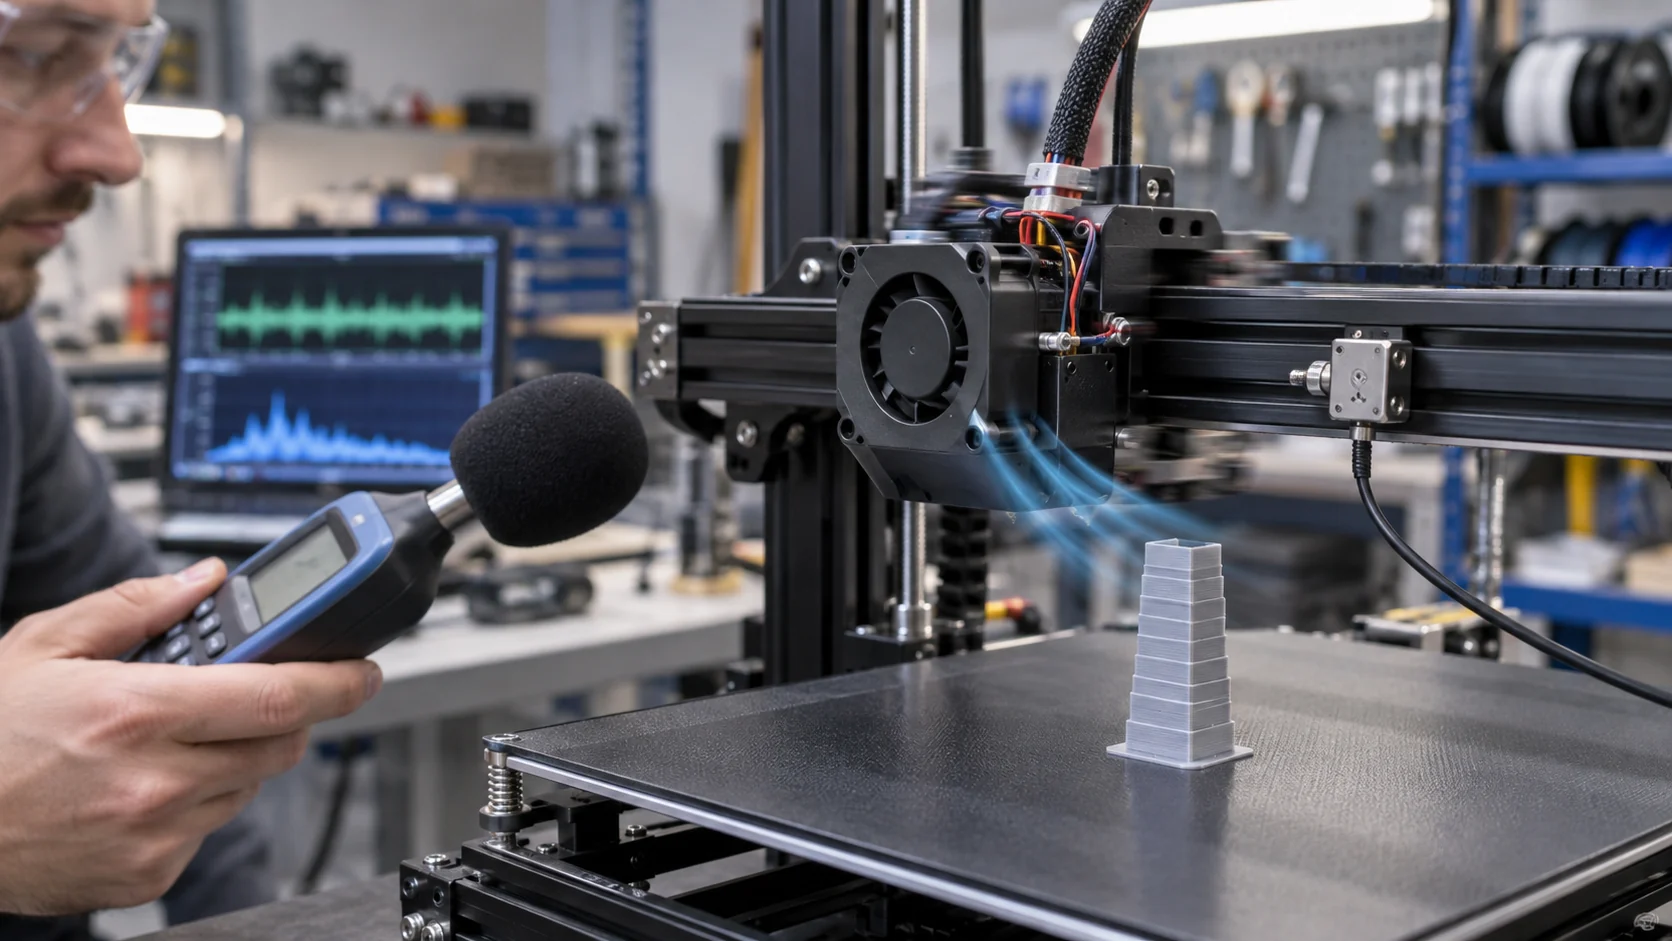
Comience con una línea de base segura: registre el modelo de impresora, el cabezal de la herramienta, el conducto, el comando del ventilador, el voltaje de suministro, el estado de impresión, la posición del eje y la condición del gabinete. Grabe la misma ubicación del micrófono cada vez. Luego haga funcionar el ventilador con varias órdenes constantes con el eje estacionario. Repita el barrido mientras el eje se mueve por las posiciones donde el sonido es peor. La diferencia entre estas dos ejecuciones le indica si el ventilador es intrínsecamente ruidoso o si el movimiento, el enrutamiento de los cables, el contacto del soporte o la resonancia del panel lo están amplificando.
Una secuencia de aislamiento simple suele ser más útil que una pieza nueva. Haga funcionar el ventilador desconectado del conducto si la máquina lo permite, luego con el conducto instalado y luego con la cubierta del cabezal de herramientas instalada. No opere un hotend sin la protección térmica requerida. Si el tono aparece sólo después de instalar el conducto, inspeccione el área de salida y el punto de presión. Si aparece sólo cuando el eje se mueve, inspeccione el espacio libre, las cadenas portacables, los tornillos, los cojinetes y la interfaz del soporte.
Utilice el tacto con cuidado como método de detección, no como medida. La punta del dedo o un teclado compatible temporal pueden revelar que un panel está sonando, pero cambia la condición del límite. Confirme el hallazgo con un acelerómetro, una medición de micrófono repetible o una prueba documentada de antes y después. De manera similar, la guía de solución de problemas de Prusa comienza identificando si la fuente es el marco, los tornillos, los cojinetes, las poleas, la superficie u otro elemento móvil en lugar de asumir que el ventilador es la única causa.
Mantenga un registro de fuentes con cuatro etiquetas: ruido aerodinámico del ventilador, ruido eléctrico o tonal del ventilador, vibración transmitida por la estructura y ruido del sistema de movimiento. La etiqueta determina la siguiente acción. Un ventilador más grande a menor velocidad puede ayudar con el ruido aerodinámico; una estrategia PWM diferente puede ayudar a lograr un pico tonal; un soporte más rígido o aislado puede ayudar a aliviar la vibración transmitida por la estructura; y ninguno de estos soluciona una polea suelta o una colisión de cables.
| Observación | camino probable | primer cheque |
|---|---|---|
| El tono sigue la orden del ventilador en reposo. | Paso de aspas del ventilador o conmutación del motor. | Barrido de velocidad, espectro, suministro y comportamiento de PWM |
| El ruido comienza después de la instalación del conducto. | Pérdida de salida, recirculación o resonancia del conducto. | Juego, geometría de salida y presión instalada. |
| El ruido aparece sólo durante los movimientos. | Interacción soporte, cubierta, cable o eje | Barrido de movimiento, holgura y par de apriete |
| El panel o marco suena visiblemente | Vibración transmitida por la estructura | Pantalla de amortiguación temporal y luego rediseño rígido |
| El ventilador RPM es estable pero el flujo de aire es débil | Restricción, bloqueo o punto de funcionamiento incorrecto | Medición de presión-flujo instalada y verificación de filtro/conducto |
La frecuencia de paso de cuchilla y PWM necesitan una verificación de ingeniería
Un tono estrecho y molesto puede esconderse dentro de un valor general aceptable de dB(A).
Una relación de planificación útil es la frecuencia de paso de las palas = número de palas × revoluciones por segundo. Para un ventilador ilustrativo de siete aspas a 4800 RPM, la frecuencia fundamental de paso de las aspas es 7 × 4800/60 = 560 Hz. También pueden estar presentes armónicos. Esta no es una especificación del ventilador y no predice el nivel de sonido final; le dice al ingeniero de pruebas dónde buscar en el espectro y si un modo estructural podría amplificar ese tono.
PWM puede cambiar el resultado de dos formas diferentes. El método de control establece la velocidad promedio del ventilador, mientras que la frecuencia del PWM y el comportamiento del controlador pueden introducir componentes eléctricos o acústicos. No asuma que elegir una frecuencia por encima de la banda audible automáticamente hace que el conjunto instalado sea silencioso. Verifique el arranque, el servicio mínimo, el reinicio, el comportamiento de conmutación, la retroalimentación del FG y el espectro acústico con la carga y el voltaje de suministro reales.
Un barrido de velocidad es más informativo que una lectura de velocidad máxima. Por ejemplo, si un prototipo está en silencio a 3600 RPM, desarrolla un tono fuerte a 4400 RPM y vuelve a silenciarse a 5100 RPM, la banda media puede ser una resonancia estructural. La respuesta correcta puede ser cambiar la rigidez del soporte, mover la banda operativa, alterar el conducto o seleccionar una geometría de ventilador diferente. No es automáticamente un motivo para afirmar que el ventilador está defectuoso.
Cuando el ventilador forma parte de un controlador térmico de circuito cerrado, registre la temperatura y el estado acústico juntos. Un controlador que busca una resonancia puede crear un barrido audible repetitivo. Agregue histéresis o una banda de evitación validada solo después de confirmar que el margen térmico sigue siendo adecuado en el siguiente punto de funcionamiento estable.

La masa del cabezal de herramienta y el montaje del ventilador cambian la prueba de resonancia
Un cambio de ventilador o conducto también es un cambio mecánico en el cabezal de la herramienta, por lo que la compensación de resonancia debe seguir a la revisión del hardware.
La documentación de compensación de resonancia de Klipper describe la configuración de la entrada como una forma de reducir el timbre causado por resonancias mecánicas, pero también advierte que los problemas mecánicos deben abordarse primero. Un soporte flojo, un ventilador desequilibrado, un conducto flexible o un cable que toca el marco pueden crear artefactos de movimiento que el software no puede solucionar de manera confiable. Agregar un módulo de ventilador más pesado cambia la masa en movimiento y puede cambiar la resonancia del cabezal de la herramienta incluso cuando la velocidad nominal del ventilador no cambia.
Por lo tanto, se debe versionar la secuencia de medición. Registre la masa del cabezal de la herramienta o al menos la revisión completa del hardware, modelo de ventilador, soporte, conducto, cubierta y ruta del cable. Después de un cambio mecánico significativo, vuelva a verificar la medición de resonancia e imprima una prueba de aceleración o timbre repetible. No compare un resultado de resonancia tomado con todos los ventiladores funcionando con uno tomado con los ventiladores apagados y llame a la diferencia un efecto de firmware.
La guía de medición de Klipper recomienda específicamente desactivar los ventiladores durante las pruebas de resonancia porque la vibración del ventilador puede afectar las mediciones del acelerómetro. Eso no significa que el ventilador sea irrelevante para la impresión normal. Esto significa que la línea base de resonancia mecánica debe separarse de la vibración de funcionamiento del ventilador y luego el conjunto combinado debe verificarse en una segunda prueba en el estado de impresión real.
Para una impresora de producción, defina una regla de aceptación de montaje: sin contacto de la cuchilla o la carcasa en todo el recorrido del eje, sin golpes de cable, sin aflojamiento de sujetadores después del ciclo térmico, sin ruido de arranque anormal y sin picos de vibración medidos que excedan el límite interno elegido por la máquina. El límite exacto es específico de la aplicación; el método repetible es la parte transferible.
Mida la condición acústica instalada
Un valor de sonido de hoja de datos y un valor de sonido de impresora no son medidas intercambiables.
Escriba la configuración acústica en el registro de prueba: tipo de micrófono, altura, distancia, condición de la habitación o recinto, ponderación, ancho de banda, comando del ventilador, estado de impresión y posición del eje. Un valor de campo libre de un metro no se puede comparar directamente con un micrófono cerca de un cabezal de herramienta móvil dentro de un recinto. Incluso si el número se denomina dB(A), la ruta acústica y el punto de funcionamiento pueden ser diferentes.
Utilice al menos tres estados para realizar una comparación útil: ventilador apagado con la impresora inactiva, ventilador encendido con el eje estacionario y ventilador encendido mientras el eje ejecuta el movimiento representativo. Si la impresora utiliza un ventilador de cámara, un ventilador de hotend y un ventilador de enfriamiento parcial, pruebe las combinaciones que pueden ocurrir en producción. Un ventilador que es silencioso por sí solo puede interactuar con otro ventilador, una rejilla o un panel y crear un nuevo tono.
Para diagnóstico de ingeniería, agregue una vista de frecuencia o medición de banda estrecha. El objetivo no es publicar un gráfico dramático; es para decidir si la próxima revisión debe cambiar RPM, PWM, el montaje, la geometría del conducto, el tamaño del ventilador o la lógica del controlador. Mantenga los datos sin procesar y las condiciones de prueba con el registro del prototipo para que un equipo de compras pueda comparar un reemplazo propuesto de manera justa.
Un ejemplo práctico: supongamos que la impresora completa mide 47 dB(A) con un comando normal y 50 dB(A) con un comando alto, pero un tono estrecho de 560 Hz se vuelve claramente audible con el comando normal. El pequeño aumento global no demuestra que la asamblea sea aceptable. El pico tonal, la distancia del usuario, el ciclo de trabajo y el estado de movimiento pueden importar más que el número promedio.
Cuatro pasos para un ensamblaje de ventilador listo para producción
Un ventilador compacto debe pasar controles mecánicos, eléctricos, de flujo de aire y acústicos al mismo tiempo.
El primer paso es mecánico: confirme el marco, el patrón de tornillos, los detalles de aislamiento, el espacio libre del conducto, la ruta del cable y la envoltura del eje completo. El segundo paso es eléctrico: confirme la distribución de pines del conector, la tolerancia de voltaje, el nivel y la frecuencia de PWM, el comportamiento de FG o RD, el arranque, el reinicio y la respuesta del rotor bloqueado. El paso tres es flujo de aire y térmico: mida el punto de presión-flujo instalado y verifique la temperatura del hotend, la cámara, la pieza o la electrónica en el servicio previsto. El cuarto paso es acústico: mide el nivel, el comportamiento tonal y la vibración en el mismo estado de instalación.
No ocultes un fallo en una pasada pasando otra. Un ventilador puede tener el flujo de aire requerido pero no cumplir con el presupuesto de masa del cabezal de la herramienta. Puede que sea silencioso a baja velocidad pero no alcance el margen térmico. Puede coincidir con el conector pero tener una interfaz PWM o un comportamiento de pulso FG diferente. Se trata de fallos de integración, no de motivos para seleccionar únicamente por el título del catálogo.
Utilice una breve hoja de aceptación con el número de pieza del ventilador, la revisión de la muestra, el voltaje de suministro medido, el comando, RPM, la corriente, la presión o el flujo de aire, los puntos de temperatura, la configuración del micrófono, el resultado de la vibración y las notas de aprobación/rechazo. Esto brinda a ingeniería y compras la misma evidencia al comparar una muestra personalizada con un ventilador de referencia Sanyo Denki, SUNON, Delta, NMB o ebm-papst.
Para las primeras construcciones pequeñas, una revisión por etapas reduce el riesgo: verificación eléctrica en banco, verificación de presión del accesorio, verificación estática instalada, barrido de movimiento, impresión térmica y nueva prueba acústica. La muestra debe ser rechazada o revisada cuando las pruebas sean incompletas, no aceptada porque el rotor gira.
| Aprobar | Registro | Fallo típico encontrado |
|---|---|---|
| Mecánico | masa, espacio libre, montaje, cable y recorrido completo | contacto, flexión, sujetador suelto o cambio de resonancia del cabezal de herramienta |
| Eléctrico | voltaje, PWM, FG/RD, inicio y reinicio | Distribución de pines incorrecta, bloqueo de bajo rendimiento o incompatibilidad del controlador. |
| Flujo de aire/térmico | Presión instalada, flujo de aire, temperaturas y servicio. | Pérdida del conducto, restricción o margen de calor insuficiente. |
| Acústico | dB(A), espectro, vibración y estado de movimiento | pico tonal, timbre del panel o interacción cable/conducto |
Cómo MEGA Tech puede admitir una muestra de ventilador personalizada más silenciosa
El reemplazo correcto o el ventilador personalizado se define por la función instalada, la interfaz y la envoltura mecánica, no solo por un número de catálogo.
MEGA Tech desarrolla ventiladores axiales DC personalizados y sopladores centrífugos compactos para equipos que necesitan un flujo de aire definido, presión estática, objetivo de ruido e interfaz de control. Para una impresora 3D, la revisión puede cubrir el marco o el grosor, la geometría de las aspas del ventilador, la dirección de salida, PWM o respuesta de voltaje, retroalimentación FG/RD, longitud del conector y del cable, elección de rodamientos, detalles de montaje, cantidad de muestra y compatibilidad de reemplazo.
Para revisar un ventilador de cabezal de herramienta o gabinete, proporcione la envolvente disponible, el número de pieza actual del ventilador, el voltaje y la corriente medidos, la velocidad o comando, la ruta del flujo de aire, la restricción de presión estimada, la temperatura objetivo, el servicio operativo, las condiciones de sonido aceptables, la envolvente de movimiento, la distribución de pines del conector y la cantidad de primera construcción. Un vídeo breve del ruido es útil para la clasificación, pero la decisión sobre la muestra debe utilizar mediciones repetibles.
Podemos valorar un ventilador de mayor tamaño y menor velocidad, una opción axial de mayor presión o un ventilador centrífugo compacto cuando el conducto y la salida lo justifiquen. También podemos revisar las opciones de reemplazo que coincidan con la interfaz eléctrica y mecánica original y luego crear una muestra para que el equipo de impresión la valide. Las afirmaciones sobre reducción de ruido, vida útil o calidad de impresión deben permanecer vinculadas a la prueba de instalación completa.
Nuestro límite es deliberado: MEGA Tech suministra y personaliza ventiladores de refrigeración y muestras; el fabricante de la impresora posee el firmware, el ajuste del movimiento, la seguridad térmica, la aceptación de la impresión, los límites acústicos y el cumplimiento final. El resultado más sólido es un registro de pruebas compartido que permite a ingeniería y compras tomar la misma decisión.
Series de ventiladores recomendadas para empezar
Estas series del catálogo pueden ser un punto de partida para esta aplicación. La selección final depende del caudal, la presión estática, la tensión, el objetivo de ruido y el entorno de trabajo instalados.
Solicite una muestra para validarla en su equipo.
Preguntas frecuentes de los ingenieros: Ruido y vibración del ventilador de la impresora 3D
Utilice estas preguntas en una revisión de diseño antes de aprobar una revisión de ventilador, conducto o cabezal de herramienta.
P: ¿Es suficiente dB(A) para comparar dos ventiladores de impresora? R: No. Mantenga la misma configuración de medición y agregue una verificación de frecuencia o tono cuando el sonido sea agudo. Un nivel general similar puede ocultar una experiencia de usuario muy diferente.
P: ¿Deben realizarse las pruebas de resonancia con el ventilador encendido? R: Establezca la línea base mecánica con el ventilador desactivado cuando el método de medición lo requiera, luego pruebe el conjunto operativo completo por separado. Klipper documenta que la vibración del ventilador puede afectar las mediciones del acelerómetro.
P: ¿Por qué un ventilador silencioso se vuelve ruidoso después de agregar un conducto? R: El conducto cambia la presión, la velocidad de salida, la turbulencia y la rigidez. También puede mover la resonancia estructural. Verifique el punto de operación instalado, el espacio libre de salida y el soporte antes de cambiar el ventilador.
P: ¿Un ventilador más grande siempre puede reducir el ruido? R: No siempre. Un ventilador más grande puede realizar el trabajo a un RPM más bajo, pero puede exceder la masa o envolvente del cabezal de la herramienta, interactuar con el conducto o crear un pico tonal diferente. Validar el conjunto completo.
P: ¿La velocidad estable del FG demuestra que la vibración es aceptable? R: No. FG informa la velocidad del rotor. Combínelo con inspección de montaje, medición acústica y resultados de vibración o movimiento.
P: ¿Qué debería solicitar un comprador a un proveedor de ventiladores de repuesto? R: Solicite el punto de presión-flujo instalado, los detalles de la interfaz, el comportamiento de arranque y retroalimentación, el método de prueba de muestra, la condición acústica, los supuestos de vida útil/rodamiento y el límite de evidencia para cualquier mejora reclamada.
P: ¿Qué puede personalizar MEGA Tech? R: El tipo de ventilador o soplador, el marco o el grosor, la presión y el flujo de aire, el conector, el cable, el comportamiento de PWM, FG/RD, la configuración de los rodamientos y los detalles de montaje se pueden revisar según los requisitos de la impresora.
Preguntas para la revisión del diseño
Una breve lista de verificación ayuda a evitar que una queja por ruido se convierta en un ejercicio interminable de intercambio de ventiladores.
- ¿Qué ventilador es la fuente: hotend, refrigeración parcial, compartimento electrónico, cámara o filtración?
- ¿El tono sigue el funcionamiento de RPM, PWM, la posición del eje o la instalación del conducto?
- ¿Cuáles son los resultados de la línea base mecánica limpia y del movimiento combinado del ventilador?
- ¿Se ha vuelto a comprobar la masa total del cabezal de herramienta, la trayectoria del cable y el espacio libre después de la revisión del ventilador?
- ¿Qué presión y flujo de aire instalados necesita el ventilador con la resistencia real del conducto, la rejilla o el filtro?
- ¿Qué temperaturas y métricas de calidad de impresión definen la aceptación térmica?
- ¿Cuáles son los requisitos de voltaje, PWM, FG/RD, inicio y reinicio en el conector de la impresora?
- ¿Qué configuración acústica, posición del micrófono y método de frecuencia se repetirán para cada muestra?
- ¿Qué afirmaciones son valores de planificación ilustrativos y cuáles son resultados medidos por la impresora final?
- ¿La muestra es de lotes pequeños y está lista para producción sin pretender que un resultado de banco sea una certificación del sistema?