Qué mata a los ventiladores dentro de las soldadoras
Dos historias de campo: el ventilador enterrado en polvo de esmerilado y el rodete craterizado por una sola bola de salpicadura.
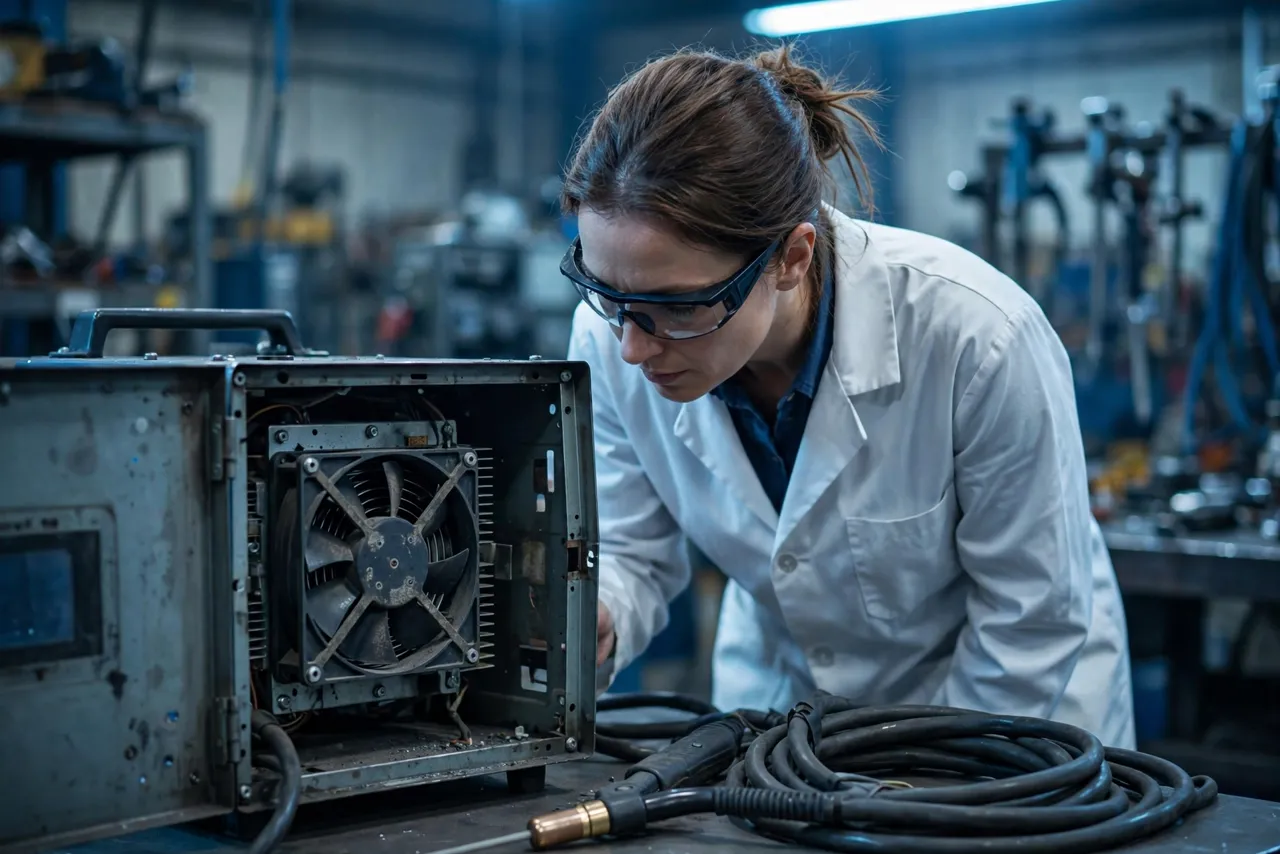
Un taller de fabricación trabaja en tres turnos. A los seis meses, las soldadoras MIG empiezan a dispararse por sobrecarga térmica — no durante la soldadura, sino entre soldaduras, cuando el ventilador de refrigeración debería estar recuperándose. El despiece revela el ventilador enterrado en polvo de esmerilado y finos metálicos, con el rodete tan apelmazado que apenas mueve aire. El ventilador estaba clasificado para uso industrial. El aire del taller no era aire industrial.
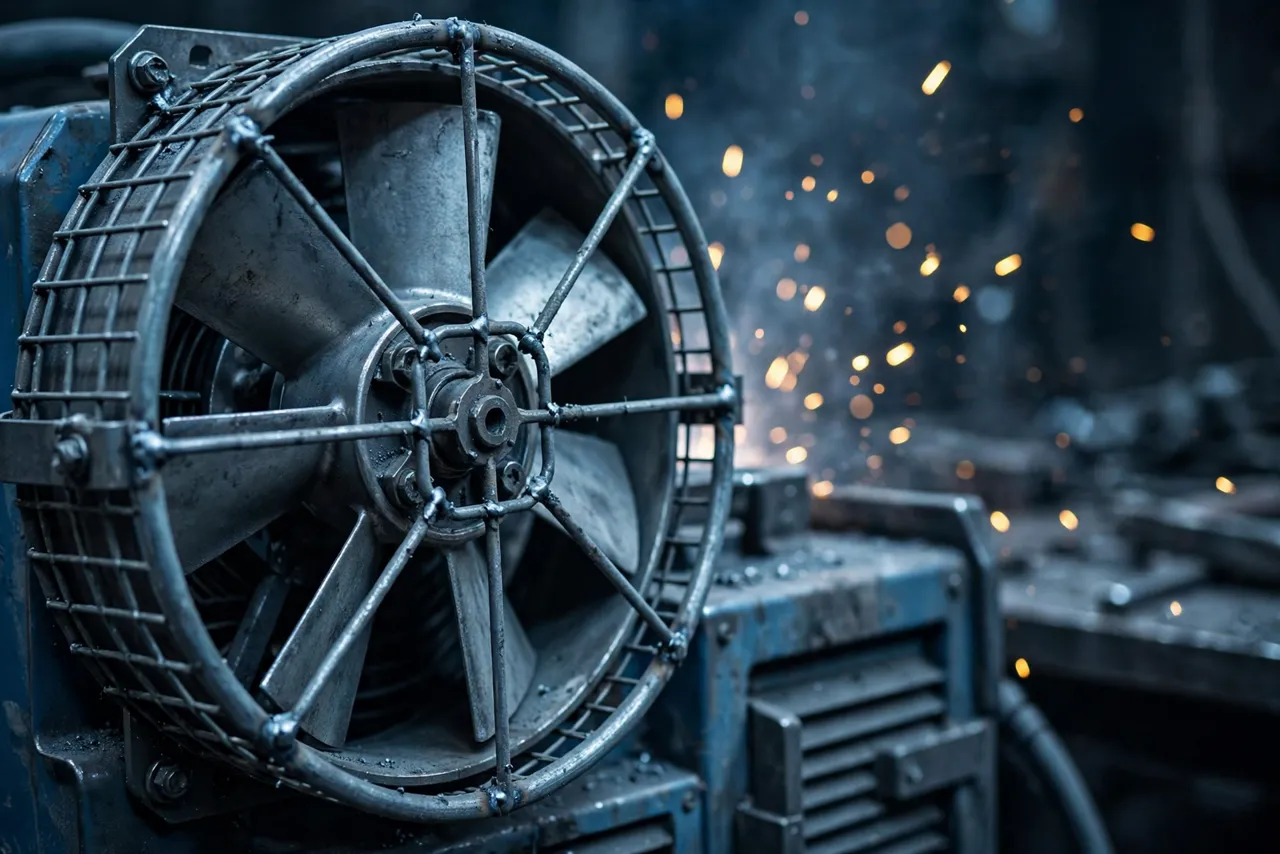
El otro asesino es más rápido y más dramático. Una bola de salpicadura — una gota fundida lanzada desde el arco — cae sobre un rodete de plástico estándar, funde un cráter en un álabe y desequilibra el rotor. El ventilador se destruye por vibración en una semana. El informe de falla dice «daño mecánico». La causa raíz es la selección de materiales.
Las soldadoras están entre los entornos más duros que puede tener un ventilador de refrigeración: polvo metálico conductor que cortocircuita la electrónica, salpicaduras calientes que atacan los plásticos, temperaturas ambiente que empiezan altas y suben, y ciclos de trabajo que exigen al ventilador más de lo que supone la mayoría de los diseñadores. Este artículo explica los cuatro factores de estrés, cómo seleccionar y proteger ventiladores para equipos de soldadura, las cuatro ideas erróneas que envían malos ventiladores al campo y cinco puntos de control para el comprador.
Los cuatro factores de estrés de los equipos de soldadura
Polvo conductor, salpicaduras calientes, ambiente elevado más ciclo de trabajo e EMI del arco — interactuando, nunca aislados.
Polvo metálico conductor: el esmerilado, el corte y el propio proceso de soldadura llenan el aire de finas partículas metálicas. A diferencia del polvo común, este polvo conduce la electricidad — cuando se deposita sobre una tarjeta de control, crea caminos de fuga y cortocircuitos. También se compacta en los rodamientos y las aletas del disipador con una persistencia que el polvo común jamás alcanza.
Salpicaduras de soldadura y partículas calientes: las gotas fundidas recorren distancias sorprendentes desde el arco. Los plásticos que soportan 100 °C en servicio continuo pueden quedar craterizados por una sola gota a 1.000 °C. Los rodetes, protectores y carcasas cercanos a la zona de trabajo necesitan materiales elegidos por su resistencia a las salpicaduras, no solo por su clasificación de temperatura. Temperatura ambiente elevada más ciclo de trabajo: el ciclo de trabajo nominal de una soldadora — digamos 60 % a 40 °C ambiente — describe la salida de soldadura, pero el ventilador vive dentro del mismo gabinete, refrigerando la electrónica de potencia que sigue caliente entre soldaduras. Diseñe el ventilador para la realidad del gabinete: ambiente elevado, rutas de aire limitadas y calor que no descansa cuando el arco se apaga.
Interferencia electromagnética: el arco es una fuente de ruido de banda ancha, y la propia electrónica de conmutación de la soldadora añade EMI conducida y radiada. El control del ventilador no debe fallar en este entorno ni contribuir a él — el comportamiento EMC pertenece al plan de validación. Estos cuatro interactúan: el polvo más la humedad corroe, el calor más el polvo hornea depósitos sobre el aislamiento, la vibración más los álabes dañados por salpicaduras acelera el desequilibrio. Ensáyelos en combinación, no de forma aislada.
Polvo: el tipo metálico lo cambia todo
La filtración se convierte en protección eléctrica — y un filtro obstruido solo programa la falla para más tarde.
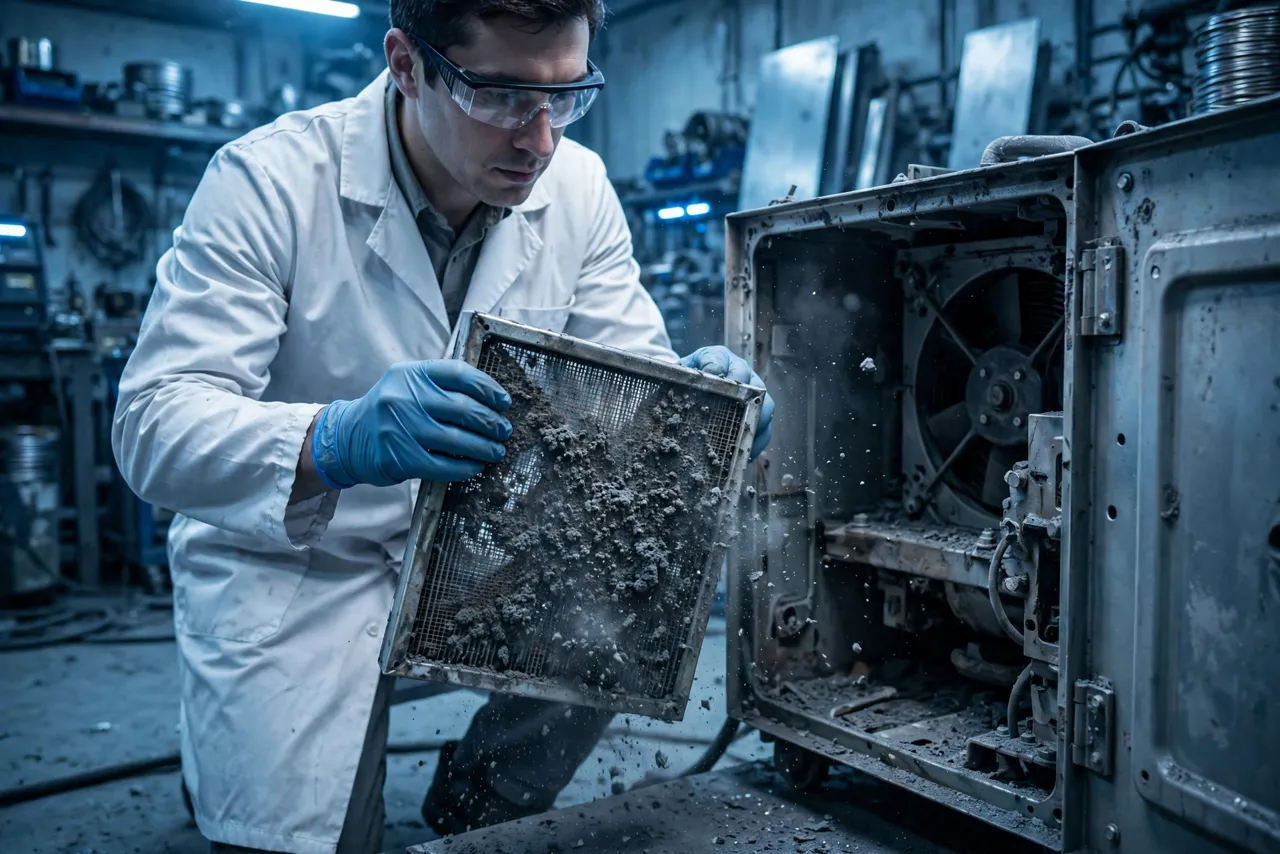
La lógica habitual de selección contra el polvo — filtros, clasificaciones IP, intervalos de mantenimiento — necesita una mejora cuando el polvo conduce. La filtración se convierte en protección eléctrica, no solo en protección del flujo de aire: un filtro que mantiene al ventilador respirando también mantiene las partículas conductoras alejadas de la electrónica de control. Pero los filtros se obstruyen, y un filtro obstruido deja sin aire al ventilador — por eso los intervalos de mantenimiento de los filtros deben definirse, documentarse y ser realistas para un taller de tres turnos, no para un laboratorio limpio.
Las clasificaciones IP necesitan relectura: un ventilador con protección contra polvo IP5X mantiene la mayor parte del polvo fuera del motor, pero la tarjeta de control y los conectores pueden estar fuera de la zona sellada. Relacione la clasificación IP con las piezas realmente sensibles al polvo, no solo con el motor. Protección de rodamientos y motor: los rodamientos sellados resisten la entrada de polvo mucho mejor que los blindados, y la diferencia de costo es insignificante frente a una falla en campo. Para el motor en sí, considere si la clase de aislamiento del devanado y cualquier recubrimiento de conformal corresponden a un entorno de polvo conductor — polvo más humedad condensada es la combinación que mata tarjetas.
La regla práctica: suponga que el polvo llega a todas partes donde llega el aire, porque así es. Proteja la electrónica como sistema — filtración, sellado, recubrimiento — en lugar de esperar que la clasificación IP del ventilador cubra piezas con las que nunca se ensayó. Una consideración de diseño más que los compradores suelen pasar por alto: el margen por obstrucción del filtro. Un filtro limpio tiene una caída de presión conocida; un filtro cargado puede duplicarla o triplicarla, y el ventilador sube por su curva P-Q hasta un punto de menor caudal a medida que el filtro se carga. Dimensione el ventilador para que siga cumpliendo el requisito térmico con un filtro parcialmente cargado — no solo con uno limpio — o el primer mes de polvo reducirá silenciosamente su refrigeración. Si la aplicación no tolera ese margen, un indicador de presión diferencial a través del filtro convierte el «cuando alguien se acuerde» en una señal sobre la que el taller puede actuar.
Salpicaduras, calor y selección de materiales
La resistencia al calor y la resistencia a las salpicaduras son propiedades distintas — ensaye con salpicaduras representativas, no solo con la hoja de datos de temperatura.
La resistencia a las salpicaduras es una cuestión de materiales con una respuesta corta: metales y plásticos técnicos de alta temperatura donde puedan caer gotas, plásticos estándar solo donde no puedan. Materiales del rodete: el nailon con fibra de vidrio y plásticos técnicos similares soportan bien el calor continuo, pero aun así pueden ser mellados por gotas fundidas — en zonas de salpicadura directa, los rodetes metálicos o los escudos antisalpicaduras justifican su costo. La elección depende de la distancia al arco y de si un protector puede interceptar las gotas antes.
Protectores como piezas de sacrificio: un protector bien diseñado mantiene los dedos fuera (seguridad) y recibe los impactos de salpicaduras (sacrificio). Diseñe los protectores para que sean reemplazables e inspeccionables — un protector picado por salpicaduras está cumpliendo su función, y reemplazarlo es mejor que reemplazar el ventilador. Carcasa y montaje: la carcasa del ventilador cerca de zonas calientes debe resistir tanto el calor radiante como el impacto de gotas, y la tornillería de montaje necesita la misma consideración — un ojal de montaje fundido deja que el ventilador se desplace, lo que cambia la ruta del aire e inicia un problema de vibración.
Validación térmica con las salpicaduras en mente: el ensayo térmico estándar demuestra que el ventilador mueve suficiente aire. La validación consciente de las salpicaduras añade la pregunta del daño — después de una exposición representativa a salpicaduras, ¿sigue equilibrado el rodete, siguen protegiendo los protectores, sigue el ventilador cumpliendo su caudal? Este es un ensayo distinto del ensayo térmico — programe ambos.
Ciclo de trabajo: el número que todos subestiman
El ciclo de trabajo de la soldadora no es el ciclo de trabajo del ventilador — dimensione para la realidad del gabinete.
Las clasificaciones de ciclo de trabajo de las soldadoras describen el tiempo de arco encendido — pero el servicio del ventilador es distinto. Entre soldaduras, la electrónica de potencia sigue caliente y sigue necesitando refrigeración; en muchos talleres el ventilador funciona de forma efectivamente continua durante todo el turno. Dimensione para servicio continuo: si el ventilador apenas cumple el requisito térmico con el ciclo de trabajo nominal de la soldadora, funcionará al límite todo el día en servicio real. Dimensione con margen para operación continua a la temperatura ambiente real del gabinete.
Ciclado térmico del propio ventilador: las soldadoras alternan entre el calor del arco encendido y la refrigeración en reposo, y el ventilador sufre esos ciclos — las soldaduras de estaño, la grasa de los rodamientos y los materiales de la carcasa envejecen con el ciclado. Estrategia de control: velocidad del ventilador controlada por temperatura — funcionando fuerte cuando el gabinete está caliente, reduciéndose cuando se enfría — reduce la ingesta de polvo (menos aire movido significa menos polvo aspirado) y prolonga la vida de los rodamientos. Pero el control debe validarse contra el perfil térmico real, incluida la acumulación de calor entre soldaduras que delata a los diseños subdimensionados. Pida al fabricante de la soldadora el perfil térmico del gabinete, no solo la clasificación de ciclo de trabajo de la soldadora. El ventilador refrigera el gabinete; dimensiónelo para el gabinete.

Cuatro ideas erróneas que envían malos ventiladores al campo
Las cuatro creencias que sobreviven a cada revisión de diseño — y siguen causando fallas en campo.
Idea errónea 1: «IP54 es suficiente para una soldadora». IP54 mantiene la mayor parte del polvo fuera del gabinete ensayado — pero el polvo conductor sobre electrónica no sellada fuera del motor, los filtros obstruidos que dejan sin aire al ventilador y el daño por salpicaduras están fuera de lo que mide el ensayo IP. La clasificación IP es una entrada, no la selección.
Idea errónea 2: «Un filtro resuelve el problema del polvo». Un filtro cambia un modo de falla por otro: la entrada de polvo se convierte en obstrucción del filtro. Sin un intervalo de mantenimiento definido y cumplido, el filtro solo programa la falla para más tarde. En talleres donde el mantenimiento es aspiracional, considere estrategias sin filtro — electrónica sellada, rutas de calor sobredimensionadas — junto con la filtración.
Idea errónea 3: «Los plásticos de alta temperatura son a prueba de salpicaduras». La resistencia al calor y la resistencia a las salpicaduras son propiedades distintas. Un plástico clasificado para 150 °C en servicio continuo puede quedar craterizado por una gota fundida a más de 1.000 °C. Ensaye con salpicaduras representativas, no solo con la hoja de datos de temperatura.
Idea errónea 4: «El ventilador solo trabaja tan duro como el ciclo de trabajo». El ciclo de trabajo de la soldadora no es el ciclo de trabajo del ventilador. La acumulación de calor entre soldaduras, la operación en tres turnos y los gabinetes calientes hacen que el ventilador trabaje a menudo más duro y más tiempo de lo que sugiere la clasificación. Dimensione para la realidad del gabinete.
Cinco puntos de control para ventiladores de soldadoras
Cinco preguntas que convierten el «grado industrial» de un eslogan en una especificación.
Punto de control 1: caracterice el polvo. ¿Qué partículas, qué tamaño, conductor o no, qué concentración? «Polvo metálico» no es una especificación — obtenga la historia de las partículas de la aplicación antes de seleccionar la protección. Punto de control 2: mapee la exposición a salpicaduras. Distancia al arco, tamaños de gota, qué piezas del ventilador están en la línea de fuego. Este mapa determina el material del rodete, el diseño del protector y las opciones de carcasa.
Punto de control 3: defina el servicio térmico real. Perfil ambiente del gabinete durante un turno, acumulación de calor entre soldaduras, peores condiciones de verano. Dimensione el ventilador para operación continua en esa realidad, con margen. Punto de control 4: especifique la filtración y su mantenimiento. Tipo de filtro, indicador de obstrucción o intervalo, quién lo cambia y con qué frecuencia — por escrito. Si el mantenimiento no puede garantizarse, diseñe la protección para sobrevivir sin él.
Punto de control 5: valide en combinación. Polvo más calor, salpicaduras más vibración, ciclado térmico más humedad — los ensayos combinados, no solo las cláusulas de estrés individual. El campo nunca aplica un estrés a la vez.
Los detalles de diseño que deciden la supervivencia
Los rodamientos sellados no son una mejora aquí — son la base.
Rodamientos sellados como estándar: en entornos de polvo conductor, los rodamientos sellados no son una mejora — son la base, y la diferencia de costo es insignificante frente a una sola falla en campo. Protección de la electrónica de control: recubrimiento de conformal, gabinetes sellados para la tarjeta de control, conectores clasificados para el entorno — recuerde el modo de falla, polvo conductor más humedad equivale a corrientes de fuga y cortocircuitos, así que diseñe la tarjeta como si fuera a empolvarse, porque lo hará.
Materiales de rodete y protector según el mapa de salpicaduras: plásticos técnicos donde las gotas no pueden llegar, diseños metálicos o blindados donde sí, protectores de sacrificio baratos de reemplazar — revise el mapa cada vez que cambie el diseño de la soldadora. Endurecimiento EMC: entrada de alimentación filtrada, puesta a tierra sensata, firmware del control que supera el ruido del arco sin comportarse mal — valide contra el entorno EMI real de la soldadora, no contra un perfil industrial genérico.
Mantenibilidad: filtros, protectores y ventiladores que puedan inspeccionarse y reemplazarse sin desarmar la soldadora. Un ventilador al que se tarda una hora en llegar no recibirá su cambio de filtro — y entonces el punto de control 4 falla en campo.
Cómo MEGA Tech apoya los proyectos de equipos de soldadura
Diseñe para el taller, no para el catálogo.
Los equipos de soldadura premian a los proveedores que diseñan para el taller, no para el catálogo. MEGA Tech apoya los proyectos térmicos de soldadoras a través de su colaboración estándar en cinco pasos: desarrollo y fabricación de ventiladores de refrigeración a medida, selección de ventiladores, revisión de la ruta del aire, validación de muestras y producción en masa.
En la práctica: la selección parte de la caracterización del polvo y el mapa de salpicaduras (puntos de control 1–2), para que la protección se diseñe en lugar de esperarse; las revisiones de la ruta del aire tienen en cuenta la caída de presión del filtro y el margen por obstrucción; la validación de muestras ejecuta los ensayos combinados de polvo-calor-salpicaduras que aplicará el campo; y la producción en masa mantiene estable la configuración validada con control de cambios.
Preguntas frecuentes de ingeniería
Respuestas breves a las preguntas que realmente hacen los compradores.
P: ¿Podemos simplemente usar un ventilador con IP más alta en lugar de lidiar con filtros? R: Una clasificación IP más alta protege mejor el motor, pero no protege la electrónica no sellada, no evita la falta de aire equivalente a un filtro (un ventilador sellado aún necesita respirar) y no dice nada sobre las salpicaduras. La clasificación IP es parte de la respuesta, no la respuesta.
P: ¿Con qué frecuencia hay que cambiar realmente los filtros en un taller de soldadura? R: Depende de la carga de polvo, que varía enormemente entre talleres — por eso el intervalo debe validarse contra el entorno real, con un indicador de obstrucción o un programa conservador. «Cuando alguien se acuerde» no es un intervalo.
P: ¿Los rodetes metálicos son siempre mejores para soldadoras? R: No siempre — cuestan más, pesan más y pueden ser más ruidosos. Úselos (o escudos antisalpicaduras) donde el mapa de salpicaduras diga que llegan las gotas; use plásticos técnicos donde no. El mapa decide, no una regla general.
P: ¿El ventilador necesita estar clasificado para el ciclo de trabajo completo de la soldadora? R: El ventilador necesita estar clasificado para su propio servicio real — que suele ser más exigente que el ciclo de trabajo de arco encendido de la soldadora debido a la acumulación de calor entre soldaduras y la operación continua del taller. Dimensione para la realidad térmica del gabinete.
P: ¿Cuál es el modo de falla que más comúnmente se pasa por alto? R: Polvo conductor más humedad sobre la tarjeta de control — no aparece en la validación de laboratorio limpio, se desarrolla lentamente y parece una falla electrónica aleatoria en campo. El recubrimiento de conformal y la electrónica sellada son un seguro barato.
P: ¿La velocidad del ventilador debe controlarse por temperatura en una soldadora? R: Normalmente sí — reduce la ingesta de polvo durante cargas térmicas ligeras y prolonga la vida de los rodamientos. Pero valide el control contra el perfil térmico real incluida la acumulación de calor, y asegúrese de que la propia electrónica de control sobreviva al entorno EMI.
Preguntas para su próxima revisión de diseño
Lleve estas a la revisión; salga con una especificación que pueda defender.
- ¿Cuál es la caracterización del polvo — tipo de partícula, tamaño, conductividad, concentración?
- ¿Tenemos un mapa de exposición a salpicaduras para cada pieza del ventilador?
- ¿Está el ventilador dimensionado para operación continua a la temperatura ambiente real del gabinete — con margen?
- ¿Cuál es el intervalo de mantenimiento del filtro y quién es responsable de él?
- ¿Está la electrónica de control protegida contra polvo conductor más humedad?
- ¿Se ejecutaron ensayos combinados de polvo-calor-salpicaduras — o solo cláusulas de estrés individual?
- ¿Pueden mantenerse el ventilador, el filtro y los protectores sin un desarme importante?
- ¿Cubre la validación la acumulación de calor entre soldaduras, no solo las condiciones de arco encendido?