El inversor seguía reduciendo su capacidad en mitad del tercer turno
No era un fallo de potencia, y no era algo que el electricista pudiera arreglar con un multímetro. El variador simplemente funcionaba caliente cuando la planta estaba más ocupada, cortaba su propia salida para protegerse, y costó un turno completo de producción, dos veces en un mes, antes de que alguien contara cuánto tiempo llevaban ignorados los ventiladores detrás del panel de servicio.
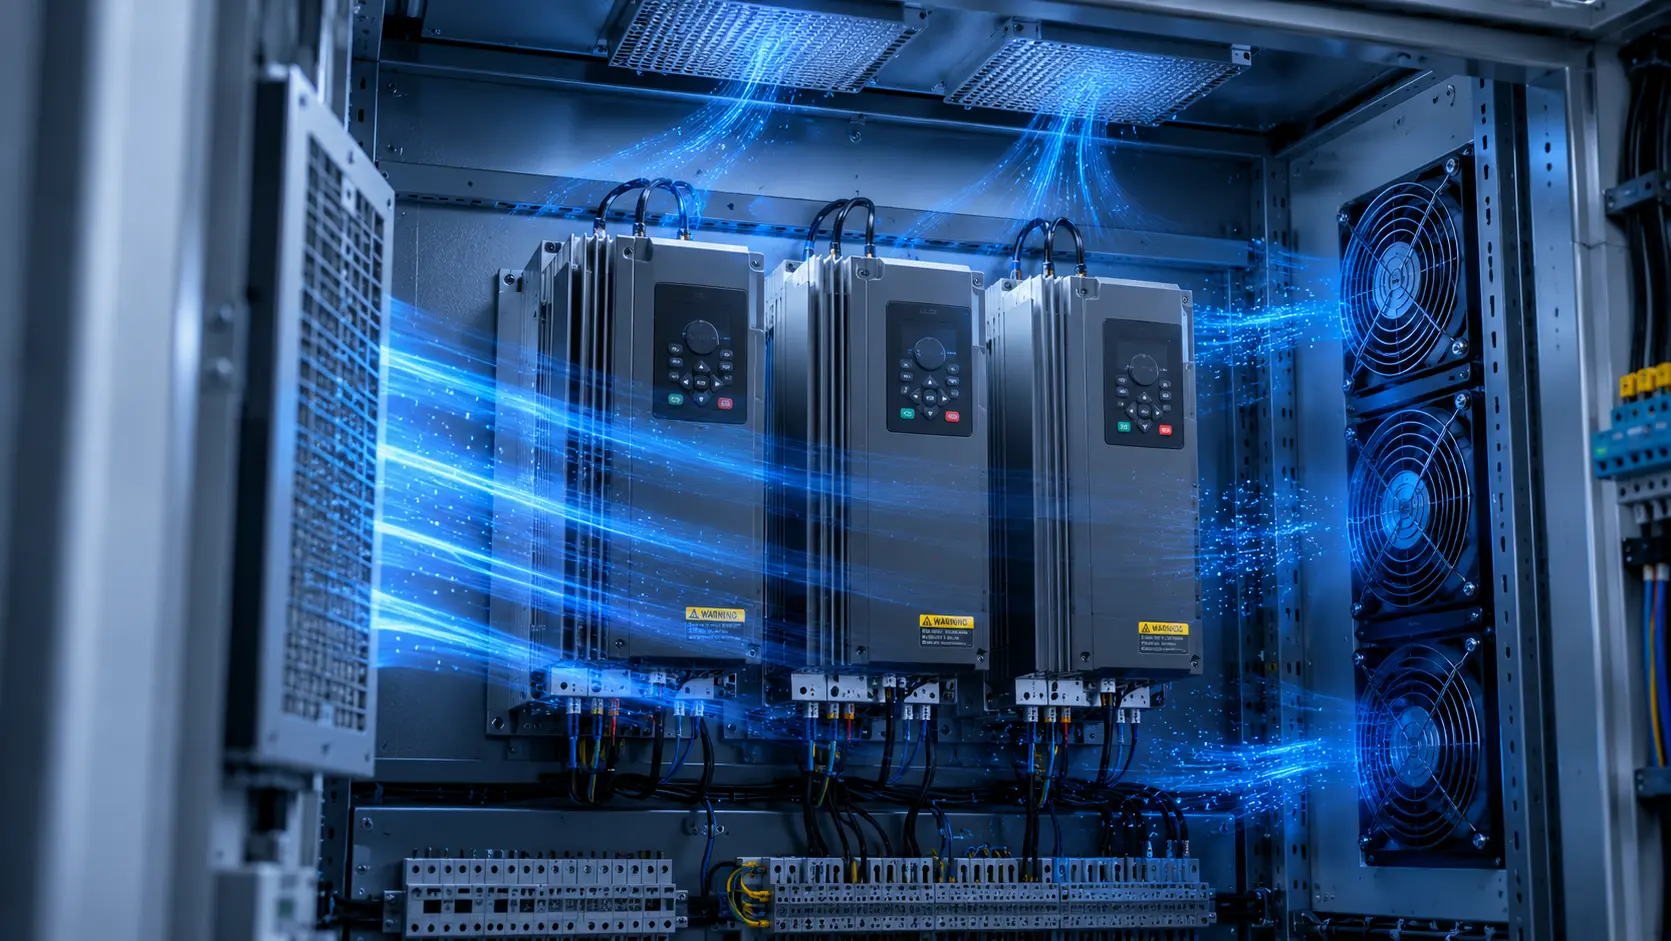
Considere un rack de potencia representativo en una línea de extrusora: módulos de variador densos basados en IGBT, una columna de control y dos ventiladores de refrigeración en la parte trasera a los que nadie había tocado desde la instalación porque estaban detrás de un panel de servicio que nadie abre en un buen día. Cuando el variador redujo su capacidad, el registro SCADA mostró una bandera de fallo de ventilador que el equipo de mantenimiento nunca había visto, así que la borraron y reiniciaron. El variador volvió a funcionar caliente y falló de nuevo en menos de una semana.
Este es un patrón de fallo de ingeniería común, y no siempre es una historia sobre un ventilador malo. El riesgo de sobretemperatura está fuertemente afectado por la instalación: filtros obstruidos, ventiladores degradados, aire de admisión caliente y flujo de aire bloqueado pueden todos eliminar el margen térmico. Es una historia sobre seleccionar un ventilador por el número equivocado y luego dejar que un entorno polvoriento, vibrante y de 24 horas haga el resto.
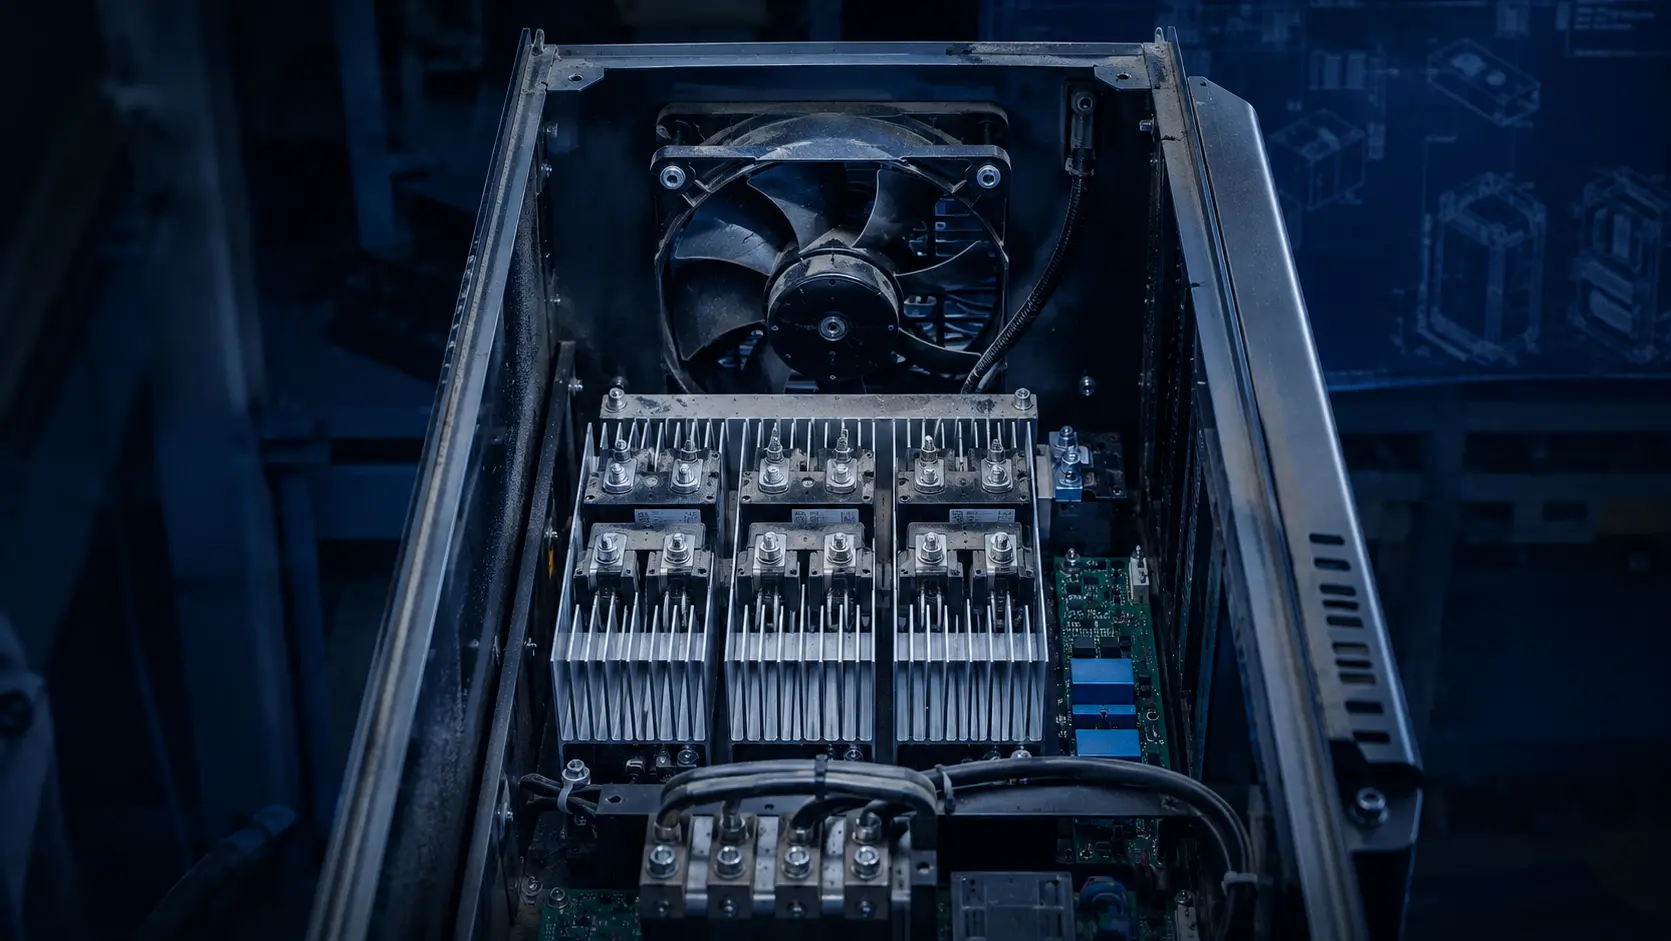
El desmontaje abajo es cómo el equipo de la planta encontró la causa real, y por qué la solución fue un ventilador distinto y un hábito de control distinto, no un mejor filtro.
El número en la hoja de especificaciones era la mentira
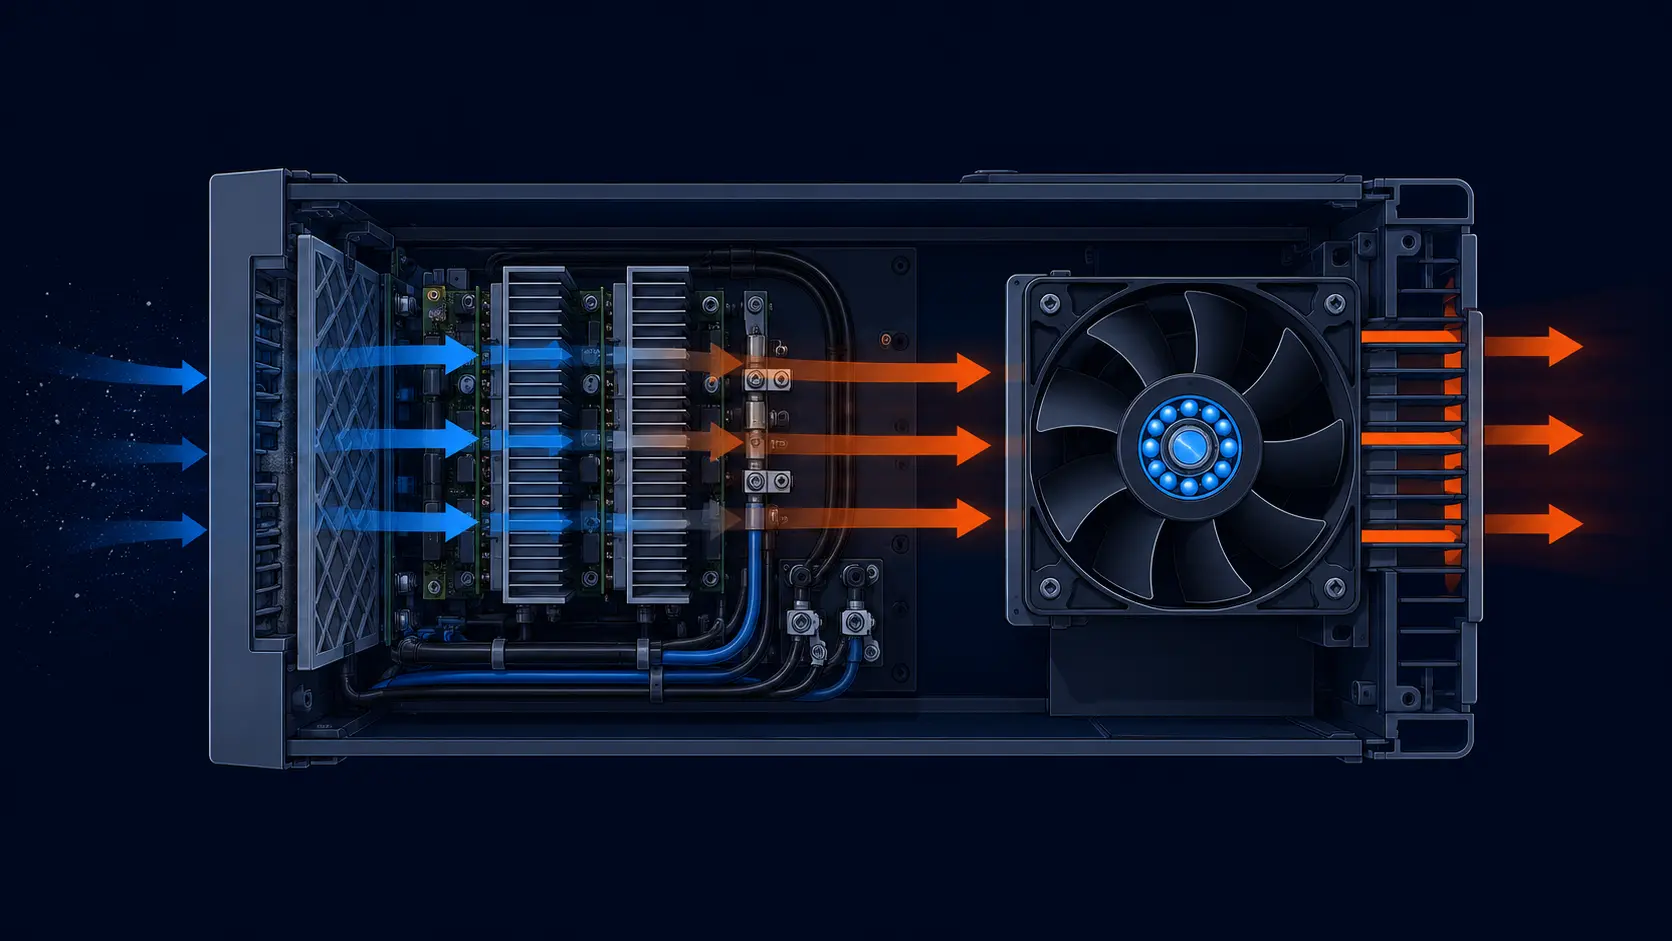
Los ventiladores originales se eligieron por el CFM de aire libre impreso en la página de producto del distribuidor: el caudal que mueve un ventilador sin ningún cerramiento, una clasificación de vacío que ningún dispositivo instalado ve jamás. En un rack real, una columna de potencia densa, un filtro de polvo y un haz de cableado son todos restricciones, y cada una empuja al ventilador hacia arriba en su propia curva de presión contra caudal, lejos de ese número titular.
El resultado es un efecto de sistema predecible: una vez que se añaden filtros, disipadores y componentes, el caudal instalado puede estar muy por debajo del valor de catálogo de aire libre. La reducción exacta depende de la curva del ventilador y de la resistencia del sistema, así que mida o calcule el punto de funcionamiento. En este gabinete, el propio disipador del variador era la mayor restricción única y el filtro de admisión era la segunda.
Así que los ventiladores movían una fracción del caudal que el diseño térmico había asumido. Giraban a plena velocidad tratando de mantener el ritmo, lo que juntaba más polvo, que obstruía más el filtro, que volvía a subir la resistencia del sistema. La refrigeración, y la reducción de capacidad, se espiralizaron. Las guías de solución de problemas de la industria clasifican los filtros obstruidos como la causa única más común de los disparos por sobretemperatura en los VFD, por delante del propio fallo del ventilador, y este gabinete era un caso de libro.
Hay un segundo número que la planta nunca revisó: la temperatura del aire de admisión. Muchos variadores industriales usan una condición de referencia de 40°C, pero la temperatura permitida y la curva de reducción son específicas del modelo. La documentación de los variadores ABB, por ejemplo, publica una curva definida de reducción de corriente por encima de su ambiente nominal; otros fabricantes pueden usar límites distintos. El termómetro de pared de la sala eléctrica leía 31°C; el aire a 6 pulgadas de los ductos calientes de la extrusora, que alimenta la admisión del variador, era otra historia por completo. La medición que importa no es la sala. Es el aire que realmente entra en la vía de refrigeración.
El polvo y la vibración hacen el resto
El polvo no era solo un problema de filtro; era un problema de rodamientos. La contaminación fina que se asienta sobre los álabes desbalancea el impulsor, y un ventilador desbalanceado vibra, y esa vibración es lo que desgasta un rodamiento barato prematuramente. Esta máquina estaba sobre una línea de extrusora vibrante, así que los ventiladores estaban siendo golpeados desde ambas direcciones a la vez: aire contaminado en la admisión, choque mecánico a través de los pies de montaje.
El controlador de temperatura del variador lo empeoró de una manera más silenciosa: operaba los ventiladores a plena velocidad continuamente en lugar de rampearlos con la carga. La operación constante a plena velocidad juntaba polvo máximo a través de la admisión y cargaba los rodamientos las 24 horas, en una planta que solo necesitaba refrigeración completa durante los ciclos pesados de extrusión.
La clase de rodamientos es donde esto se decide solo. La vida del ventilador depende del sistema de rodamientos, la temperatura interna, la velocidad, la contaminación, la vibración y el ciclo de servicio; un valor de catálogo L10 de sala limpia no puede copiarse en un gabinete polvoriento y caliente. Un ventilador con robustos rodamientos de bolas dobles puede aportar más margen para el estrés de este sitio, pero el proveedor debe declarar la condición de prueba y el equipo de diseño debe validar la vida elegida en el punto de funcionamiento real. Los rodamientos eran el mecanismo detrás de la «misteriosa» bandera de fallo de ventilador.
Y el polvo trabajó sobre el disipador directamente. Un paquete de aletas cubierto de partículas finas actúa como una manta aislante entre el aluminio y el aire: las guías de solución de problemas de campo de instalaciones de clima cálido describen la acumulación de arena y polvo que bloquea el flujo de calor sin importar cuánto trabajen los ventiladores. El mismo desmontaje encontró que el compuesto de interfaz térmica entre los módulos IGBT y la extrusión se había secado y desmoronado en los bordes, otra degradación silenciosa a la que ninguna alarma vigila. Los fallos relacionados con el calor se desarrollan gradualmente, que es exactamente por qué llegan como «misteriosas» reducciones de capacidad en lugar de fallos limpios.
El ángulo del capacitor merece su propia frase, porque es la factura que llega años después. Los capacitores electrolíticos del enlace de CC envejecen con la temperatura, pero el multiplicador de vida depende de la construcción del capacitor, la corriente de rizado, el voltaje aplicado y el método de cálculo del fabricante. Un variador que pasa un año funcionando caliente porque sus ventiladores entregan menos aire del previsto está consumiendo margen térmico y potencialmente vida de capacitor. Los eventos de reducción de capacidad son el costo visible; la vida de componente acortada es el diferido.
La alarma que nunca tuvo oportunidad
Aquí está la parte del post-mortem que más dolió. El variador sí tenía monitoreo de ventilador: la bandera SCADA lo demostró, pero la bandera apareció una vez, semanas antes del primer evento de reducción de capacidad, y nunca más. Eso no es una coincidencia. Un ventilador que falla por completo y se detiene es fácil de detectar. Un ventilador que se hace más lento gradualmente a medida que sus rodamientos se desgastan, aún girando a una velocidad «plausible», es exactamente el modo de fallo que la protección del variador pierde de forma rutinaria: las notas de solución de problemas de la industria lo describen claramente: cuando un ventilador simplemente se hace más lento por el desgaste de los rodamientos, el variador puede no detectarlo en absoluto, y uno solo ve disparos por sobretemperatura que empeoran con el tiempo.
Cuando el sensor del disipador del variador cruzó su umbral de disparo, la cadena de refrigeración podía haber estado degradándose durante meses. El umbral, la ubicación del sensor y el código de fallo son específicos del fabricante y del modelo, así que deben usarse el manual del variador y la tendencia medida en lugar de un número genérico de temperatura. El registro de fallos le dijo al equipo de mantenimiento cuándo se rindió el variador; nunca les dijo cuándo empezaron a morir los ventiladores.
La solución que no cuesta nada en el momento de diseño: especifique ventiladores con salida de tacómetro (FG) o de detección de rotación (RD) cableada al controlador, y alarma por baja velocidad: una banda de velocidad por debajo de las RPM esperadas ante un comando de PWM dado, no solo por bloqueo. La retroalimentación de velocidad que reporta «el ventilador está girando» es casi inútil contra este modo de fallo; la retroalimentación de velocidad que puede ser tendida semana tras semana atrapa a un rodamiento que pierde un paso antes de que el disipador lo sienta jamás.
Esa única decisión de cableado convierte el fallo de variador más común en el campo de un evento de pérdida de producción en un elemento de línea de mantenimiento programado.
El reemplazo se eligió por presión, no por CFM
La solución de la planta partió de los números que debería haber usado primero. La medición de su proyecto encontró que la vía del filtro más el disipador del variador exigía unos 127 Pa (aproximadamente 12.95 mmH2O) de presión estática al caudal requerido: un resultado específico del sitio, no un umbral universal de VFD. A esa resistencia, los ventiladores originales habían estado operando cerca de sus rodillas, entregando un goteo.
El ventilador que encajaba en el montaje y cumplía esa presión era un axial de alta presión estática con rodamientos de bolas, dimensionado para el bus de 24 V del variador. En su punto de funcionamiento entregaba el caudal que el variador realmente necesitaba, y su curva de presión rígida significaba que la acumulación de polvo en el filtro ya no ahogaba el flujo de aire como lo hacía con los ventiladores originales: quedaba margen entre los puntos de funcionamiento de filtro limpio y filtro sucio.
El control de temperatura fue la segunda mitad de la solución. El controlador del variador se reconfiguró para rampear la velocidad del ventilador con la temperatura del disipador y la carga, así que los ventiladores quedaban en ralentí a baja velocidad durante las cargas ligeras y subían solo bajo calor real. Menos polvo entrado, rodamientos menos cargados, ruido acústico reducido en los turnos de noche, y el panel trasero quedó lo bastante silencioso para que un técnico pudiera finalmente oír quejarse a un eje antes de que fallara.
- MG8038HV24X — 80×80×38 mm, 24 V, 129.22 CFM a 127 Pa (5.00 inH2O) en la fila actual del catálogo: una clase de alta presión para empujar a través de disipadores y filtros densos del variador. Confirme el punto de funcionamiento exacto desde la curva P-Q completa.
- MG12025HH24X — 120×120×25 mm, 24 V, ~107 CFM a 5.04 mmH2O y 3,000 RPM: una opción más espaciosa y de menor velocidad para un rack cuya resistencia medida sea materialmente menor que la del ejemplo del proyecto.
- MG4056HH12B — 40×40×56 mm, 12 V, ~31 CFM a 64 mmH2O: un soplador compacto de alta presión para la esquina más apretada de una máquina o un panel.
- Confirme la construcción de rodamientos de bolas, el rango de temperatura de operación y el control PWM con ingeniería antes de fabricar la herramienta del soporte: deciden cuánto tiempo sobrevive este gabinete.
La vía de flujo de aire es la segunda hoja de especificaciones que nadie lee
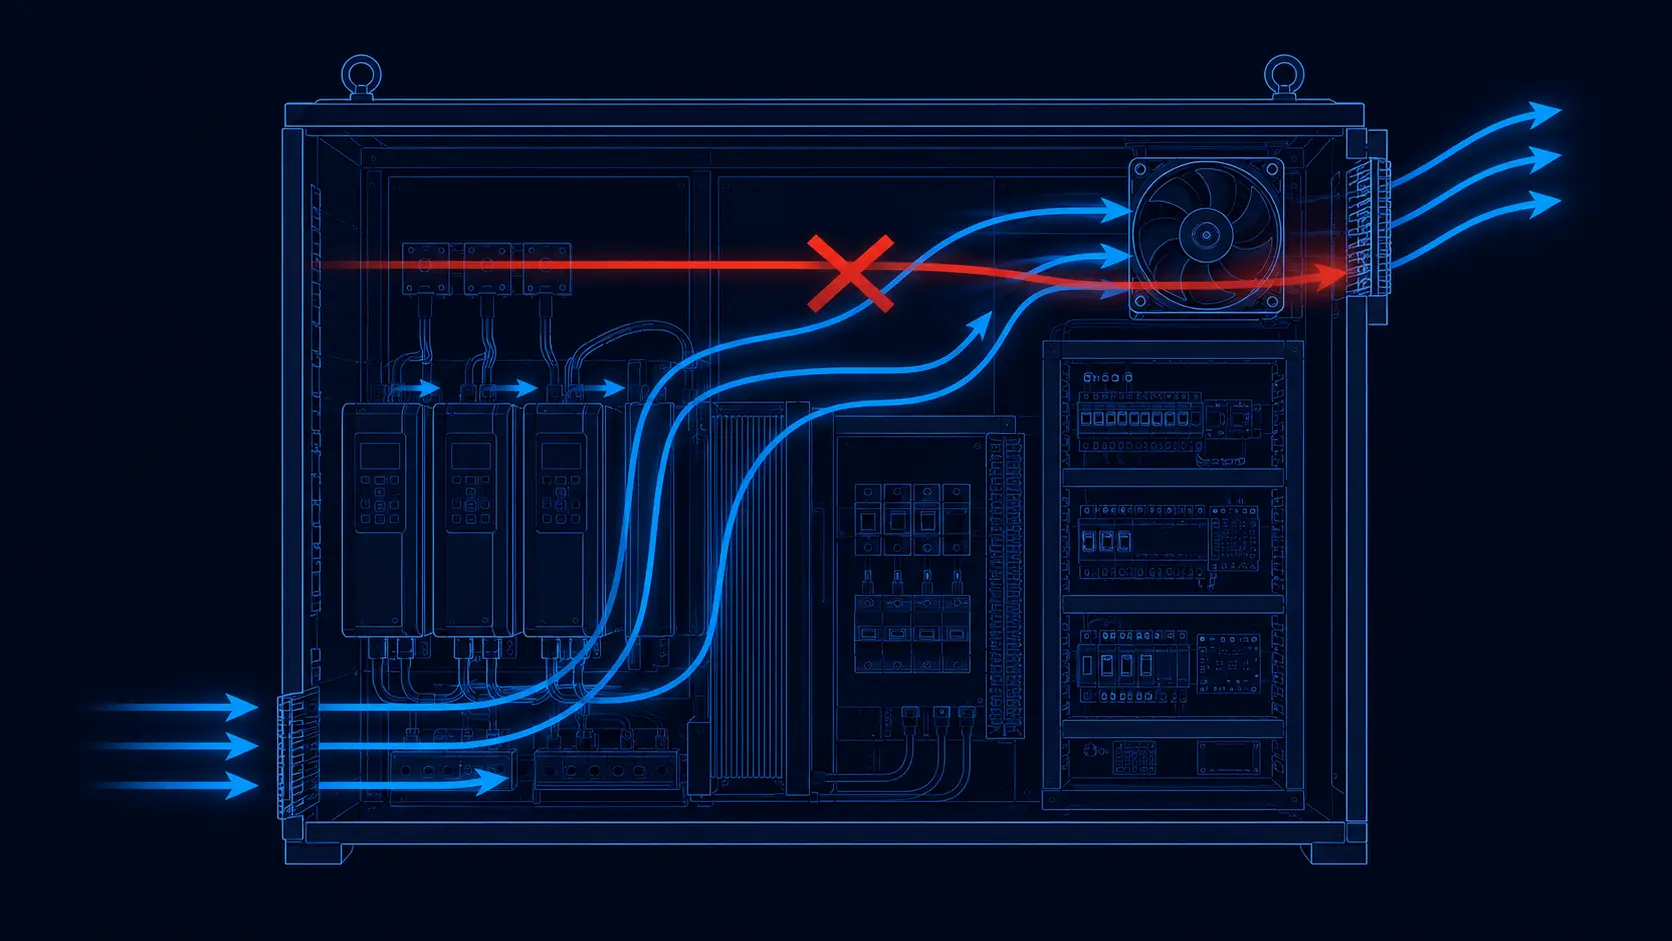
Un ventilador de alta presión no es una licencia para ignorar el gabinete. Una vez que la planta tuvo un ventilador que pudiera empujar a través de la restricción, volvió y tomó mediciones reales de flujo de aire en el disipador del variador con un lápiz de humo, y encontró el patrón clásico de una vía de refrigeración dibujada por instinto: admisión y escape en el mismo lado, así que la mayor parte del aire hacía cortocircuito de la entrada a la salida sin cruzar jamás los módulos que se estaban calentando.
La reenrutaron para que el aire frío entrara abajo, barrera hacia arriba a través de los disipadores del variador y la columna de control, y saliera arriba en la esquina opuesta, con deflectores manteniendo honesta la vía de un solo sentido. El caudal medido sobre los puntos calientes se duplicó aproximadamente sin ningún cambio en el tamaño del ventilador. En una fábrica, esa corrección barata suele valer más que un ventilador más grande.
Dos factores del sitio completaron el cuadro. Primero, filtración: el filtro de admisión suele ser una caída de presión mayor en la vía, y el sobre-filtrado para perseguir una clasificación IP puede ahogar lo que protege: esta planta pasó a un arreglo de presión positiva para que el polvo se empuje hacia afuera por las fugas en lugar de entrar tirado. Segundo, altitud: la menor densidad del aire cambia tanto el desempeño del ventilador como la transferencia de calor. Aplique la corrección de altitud y ambiente del fabricante del variador seleccionado en lugar de un porcentaje universal, y luego valide el ventilador en el punto de funcionamiento de densidad reducida. Sobredimensionar el ventilador para mantener ese margen es práctica estándar, no paranoia.
Lo que el post-mortem cambió en el sitio
Después del cambio, el sitio debe verificar el resultado durante un período representativo de servicio caliente en lugar de inferir el éxito de un reinicio. Los asientos de los ventiladores entraron en un plan de inspección programado: revisiones visuales y servicio de filtros basado en la carga de polvo, verificaciones periódicas de caudal e infrarrojas en los disipadores, y una limpieza profunda controlada con la energía bloqueada. El intervalo pertenece al entorno del sitio y a la tendencia medida, no a un calendario universal.
Los números que antes se revisaban informalmente ahora se anotaban y se tendían: caudal real en el disipador, caída de presión a través del filtro, velocidad del ventilador ante un comando PWM conocido y horas de funcionamiento por familia de rodamientos. La planta también puso un kit de ventilador de repuesto en el estante para cada variador que no podía permitirse bajar. Cuando un ventilador tiende a ralentizarse, se cambia en una parada planificada, no durante una avería.
Un hábito que la planta añadió casi no cuesta nada y paga por adelantado: tienda las huellas eléctricas del calor. Registre la temperatura del disipador, las RPM del ventilador y el rizado del bus de CC a lo largo del tiempo, e interprete cada tendencia contra los límites del fabricante del variador y del capacitor. Una deriva lenta en la velocidad del ventilador ante un comando fijo puede indicar un rodamiento que se desgasta; un cambio en el rizado del bus puede indicar cambios de capacitor o de carga y debe investigarse, no asignarse a una causa automáticamente. Revisadas en un intervalo definido, esas curvas pueden convertir la siguiente «misteriosa reducción de capacidad» en una orden de trabajo programada antes de que el variador salte.
La lección más grande se aplica a cada gabinete como este: un ventilador no es una pieza que se selecciona una vez con un número de aire libre y se olvida. Es un elemento de sistema dimensionado en su punto de funcionamiento real, instrumentado para que su degradación sea visible, especificado para el polvo y la vibración de su sitio, y gestionado durante la vida de la máquina.
Diseñe el reemplazo en torno al gabinete
Un ventilador de reemplazo para VFD debe desarrollarse a partir de las condiciones reales de presión, temperatura, polvo y vibración del gabinete.
MEGA Tech puede apoyar a los equipos de maquinaria industrial convirtiendo esas condiciones en una especificación práctica de ventilador. Revisamos la vía del disipador, la caída de presión del filtro, la temperatura de admisión, el envolvente de montaje, el voltaje, los requisitos de PWM o FG/RD, el límite de ruido, la exposición a vibración y el servicio esperado de 24/7 antes de recomendar una plataforma de ventilador.
Si un modelo estándar no ofrece la combinación correcta de presión, caudal, tamaño o control, podemos desarrollar una muestra personalizada en torno al gabinete del variador: mayor margen de presión, marco o espesor diferentes, selección de rodamientos, rango de velocidades, respuesta PWM, retroalimentación de rotación, conector, longitud de cable, detalles de montaje y protección ambiental. Esto da a los OEM y a los constructores de máquinas más pequeños una forma de resolver el problema térmico sin aceptar un reemplazo internacional de alto precio como única opción.
La muestra debe probarse en el gabinete real o en un accesorio representativo con el filtro, el disipador y la vía de flujo de aire reales. Verificamos la temperatura, el caudal, la presión, el ruido, la retroalimentación de RPM y el comportamiento de servicio continuo, refinamos el diseño con el equipo del producto y luego llevamos la especificación aprobada a una producción en volumen fiable.
- Mida el punto de funcionamiento real del gabinete antes de seleccionar el reemplazo.
- Personalice la presión, los rodamientos, el control, el cableado y los detalles de montaje para la máquina.
- Valide el ventilador con el filtro, el disipador y la vía de flujo de aire reales.
- Transfiera la muestra aprobada a una producción estable y consciente de los costos.
Preguntas frecuentes de ingeniería: reducción de capacidad del ventilador de gabinetes VFD
Un ventilador de refrigeración de VFD debe seleccionarse y monitorearse contra la condición del gabinete cargado, no contra la condición limpia de banco.
P: ¿Por qué puede un VFD sobrecalentarse incluso cuando el ventilador sigue funcionando? R: Un filtro cargado, un disipador bloqueado, una admisión caliente o un rodamiento desgastado pueden reducir el caudal útil mientras el rotor todavía gira. Revise juntos la caída de presión instalada, el caudal, la temperatura del disipador, la velocidad y la corriente.
P: ¿Es 127 Pa (12.95 mmH2O) un requisito estándar para ventiladores de VFD? R: No. Ese valor pertenece a la medición del proyecto descrita en este artículo. La presión requerida debe calcularse o medirse para el filtro, el disipador, la rejilla, el cableado y el objetivo de caudal reales.
P: ¿Debo seleccionar un ventilador por el CFM máximo o la presión máxima? R: Ningún extremo es suficiente. Use la curva P-Q del ventilador y la curva de sistema del gabinete para encontrar el punto de funcionamiento instalado, y luego verifique las condiciones de filtro limpio y cargado a la temperatura de admisión real.
P: ¿Demuestran el FG o el RD que el gabinete tiene suficiente refrigeración? R: No. Esas señales pueden mostrar la velocidad o un estado de fallo definido, pero no miden directamente el caudal a través de un filtro cargado. Emparejelas con una línea base sana, la tendencia de temperatura y un límite de aceptación para la baja velocidad o la pérdida de caudal.
P: ¿Qué debe incluirse en una prueba de muestra de ventilador de reemplazo? R: Use el gabinete del variador real o representativo, el filtro y el disipador. Registre la presión, el caudal, la temperatura del disipador, la temperatura de admisión, el voltaje, las RPM, la corriente, el ruido, la respuesta PWM y el comportamiento de fallo en las condiciones de carga normal, de pico y de mantenimiento.
- Vincule cada respuesta numérica al voltaje, la velocidad, la temperatura, el montaje y la condición de prueba.
- Separe los máximos de catálogo, las estimaciones de ingeniería y los resultados de aplicación medidos.
- Use las preguntas frecuentes para definir el siguiente paso de medición o de validación de muestra.
Revisión final: las preguntas que atrapan este caso
Si puede responder las siete sin necesitar una medición nueva, su gabinete no será la siguiente reducción de capacidad por fallo de ventilador en el registro.
- ¿Se dimensionó el ventilador en su punto de funcionamiento con la caída de presión de filtro + disipador, no con el CFM de aire libre?
- ¿Se midió la temperatura del aire de admisión en la admisión del variador, no en el termostato de la sala, con la reducción por ambiente y altitud del fabricante aplicada?
- ¿Mantiene el ventilador suficiente presión estática para seguir empujando a través de un filtro sucio, no solo uno limpio?
- ¿Son los rodamientos apropiados para el polvo, la vibración y el servicio de 24/7 del sitio, con un intervalo de reemplazo justificado por la tendencia medida y los datos de vida del proveedor, no por funcionar hasta el fallo?
- ¿Reportan los ventiladores la velocidad FG/RD al controlador, con una alarma de baja velocidad tendida en el tiempo, y no solo una alarma de bloqueo?
- ¿Rampea el controlador de temperatura la velocidad con la temperatura del disipador y la carga en lugar de operar a plena velocidad continuamente?
- ¿Es la vía de flujo de aire entrada abajo y salida arriba y opuesta, con deflectores, para que el aire alcance realmente los módulos calientes en lugar de hacer cortocircuito?