La misma caja exige que un ventilador de refrigeración sea dos cosas opuestas a la vez
Una impresora imprime bien porque su cámara se mantiene caliente y quieta, y porque cada capa fresca se enfría y se arrastra lo suficientemente rápido para darle forma. Se supone que el mismo puñado de ventiladores debe mantener caliente la parte caliente y fría la parte fría, separadas por centímetros. Si se elige una sola de esas metas, la calidad de impresión se deteriora en silencio.
Muchas impresiones se atascan, se deforman o se delaminan no porque la impresora sea mala, sino porque su refrigeración se trató como un único problema de «más caudal de aire es mejor». Más caudal de aire es exactamente el instinto equivocado en una impresora FDM cerrada: la cámara necesita un calor uniforme, mientras que la capa recién impresa necesita un enfriamiento agresivo, local y dirigido. Esas dos necesidades compiten por el mismo presupuesto de caudal de aire, y el material de la trayectoria de herramienta decide quién gana.
La división por materiales es marcada, pero los porcentajes son puntos de partida y no ajustes universales. Las recomendaciones de materiales de Prusa y la documentación del slicer muestran por qué PLA, PETG, ABS y ASA requieren estrategias térmicas distintas; el comando correcto del ventilador de pieza sigue dependiendo de la temperatura de la boquilla, el tiempo de capa, la geometría de los puentes, la eficiencia del conducto y el cerramiento de la impresora. Una configuración de ventilador ajustada para PLA puede enfriar en exceso una pieza de PETG, mientras que un ajuste seguro para ABS puede dejar que los puentes de PLA se comben. El hardware del ventilador no cambia. Lo que cambia es el control y el conducto.
Este artículo desglosa la refrigeración de la impresora en cuatro tareas que deben seleccionarse de forma independiente: circulación de la cámara, refrigeración de la pieza, ventilación del cerramiento y redundancia para impresiones largas, y ofrece una regla de selección para cada una. Lea la configuración de ventiladores de su slicer junto con esto y los atascos empezarán a tener sentido.
La circulación de la cámara es una tarea de uniformidad de temperatura, no de viento
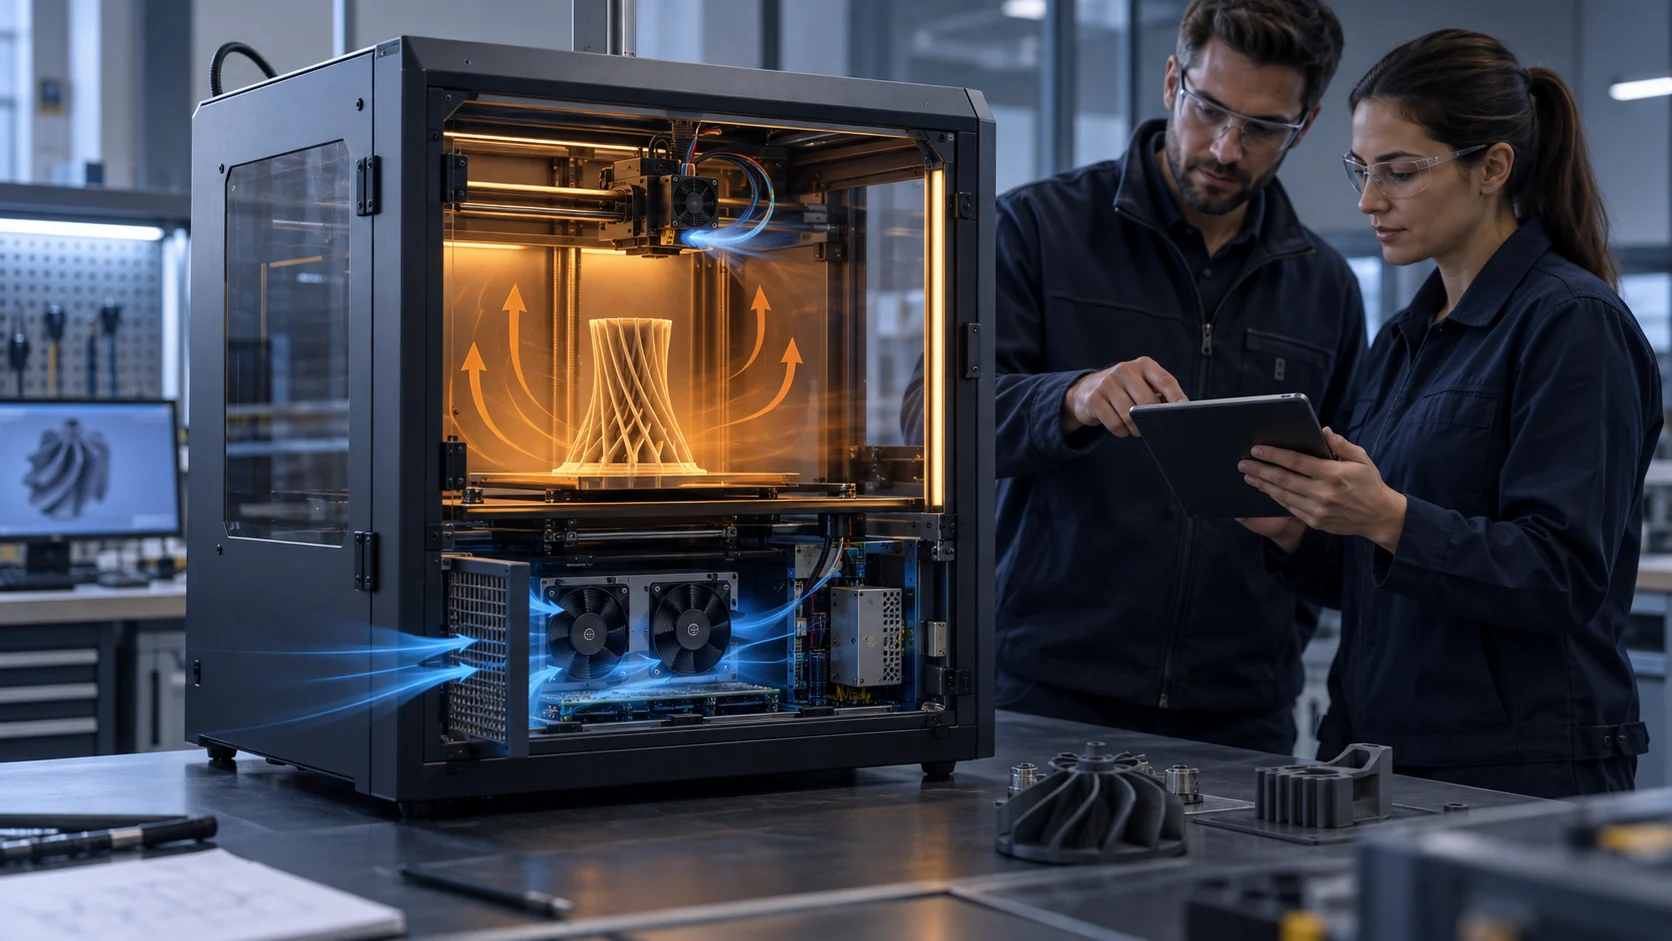
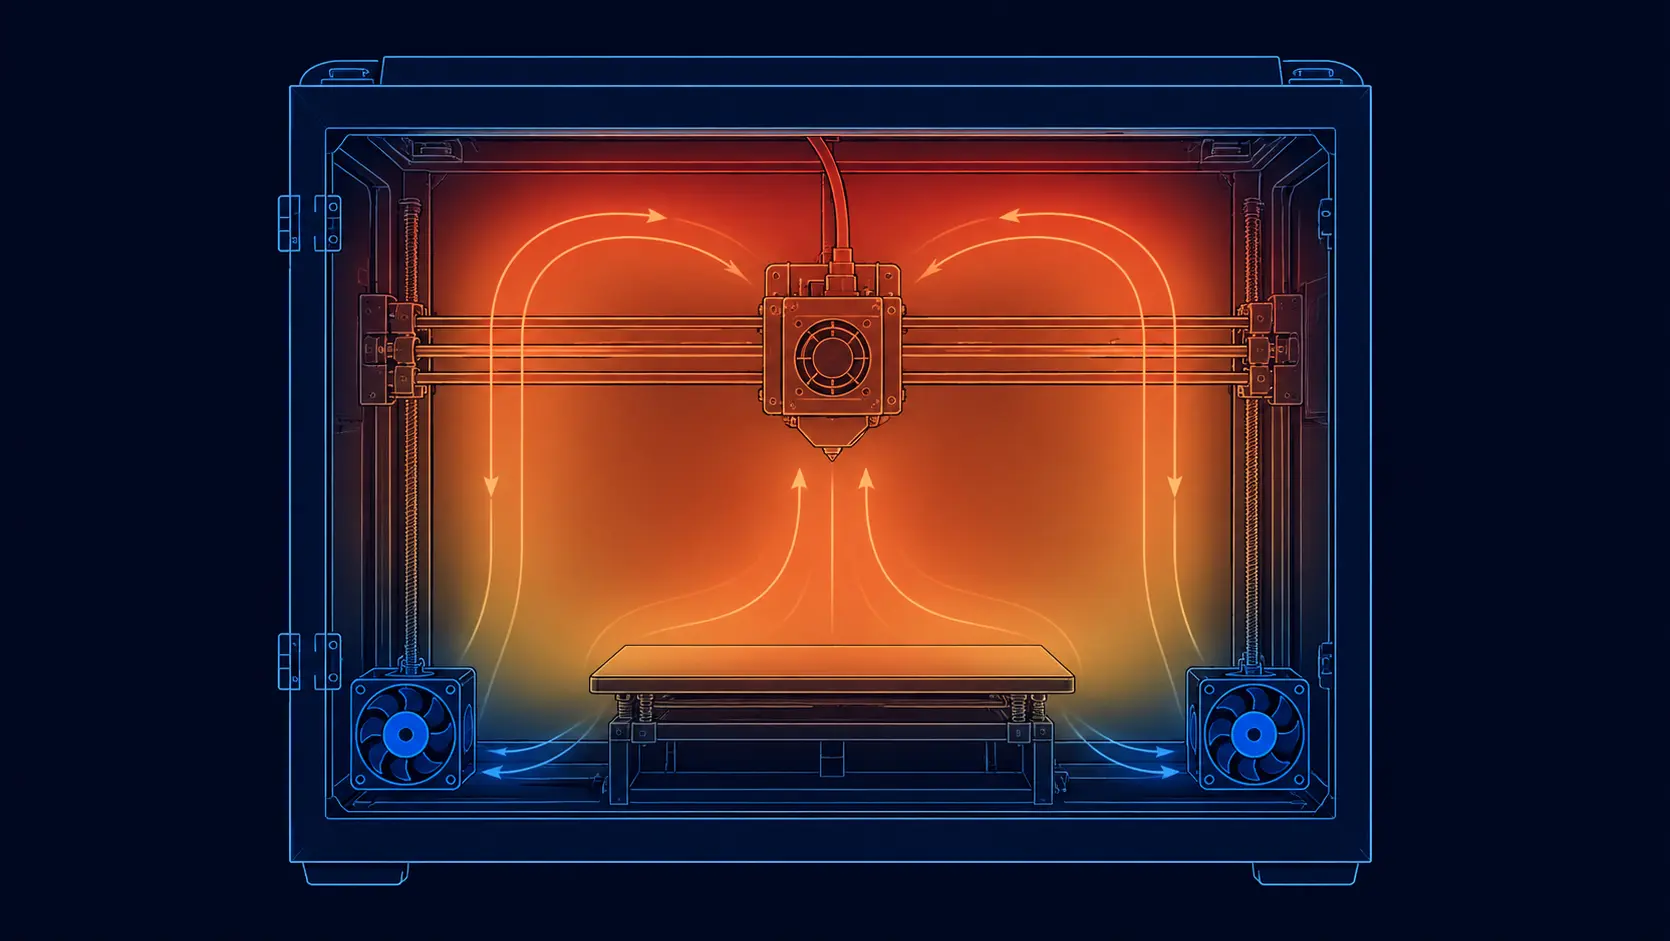
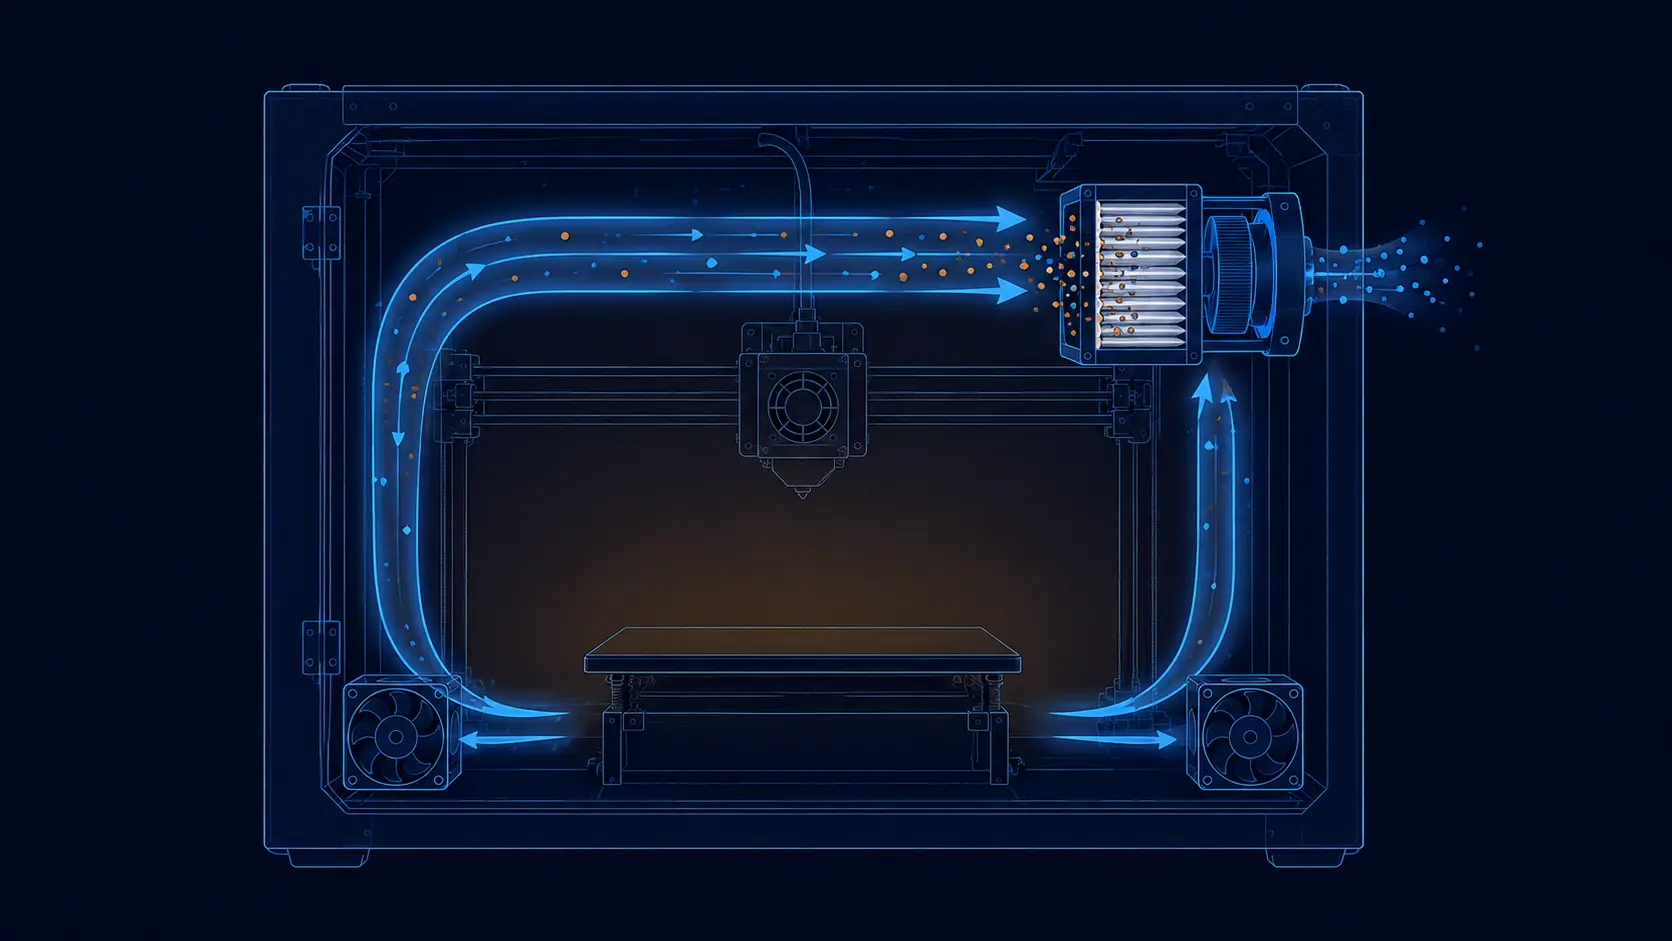
En una impresora cerrada, el aire de la cámara es el amortiguador térmico detrás de la cama calefactada. Si el aire está muerto y estratificado, la parte superior del cuerpo y la parte superior del modelo se enfrían más que la cama, y las piezas altas de PETG/ABS se curvan y se agrietan donde el vínculo de capa es más débil. La solución no es soplar aire por toda la caja; es mover el aire suave y uniformemente para que la temperatura sea uniforme de esquina a esquina.
Eso significa un ventilador axial de bajo ruido con una curva de presión suave, operado a velocidad moderada, colocado para hacer rodar todo el volumen en lugar de dirigir un chorro a una esquina. Los ventiladores ruidosos y de alta velocidad apuntados a la cama crean un punto caliente y una corriente de aire y empeoran la uniformidad; y en una cámara pensada para ABS o ASA, una corriente de aire dirigida a la pieza es la causa directa de la deformación por alzado de esquinas por la que son famosos esos materiales.
El objetivo práctico es una dispersión de temperatura medida y repetible en todo el volumen de impresión, no una media del aire de la habitación. Un ventilador de cámara que mueva un volumen generoso a baja presión estática es el punto de partida correcto; un soplador de alta presión pensado para enfriar un cordón suele ser la herramienta equivocada. Es la misma disciplina que en cualquier volumen térmico agitado: uniforme y lento vence a rápido y local cuando el objetivo es la uniformidad de la cámara.
Hay una interacción que merece mencionarse porque deshace el trabajo cuidadoso del slicer: toda corriente de aire que se fuga de la cámara a la habitación (a través de una prensaestopas, una puerta sin cerrar, una extracción demasiado potente) aplana el gradiente vertical que usted pagó por construir. La deformación que sobrevive a un perfil de slicer perfecto suele ser un problema de fugas de la cámara, y es más barato sellar una junta que comprar otro ventilador.
La refrigeración de la pieza es una tarea de presión dirigida que el slicer ya entiende
Los voladizos, los puentes y el detalle fino dependen de enfriar rápido la capa recién extruida, pero solo ahí y solo en el momento adecuado. Aquí es donde una impresora suele equivocarse con los ventiladores: un flujo de aire general y grande que barre todo el modelo enfría la capa y a la vez arrastra calor de la estructura circundante, lo que perjudica la adhesión de capa y puede despegar de la cama las piezas pequeñas.
La refrigeración de la pieza necesita un soplador compacto que genere presión estática y pueda canalizarse para dirigir un chorro enfocado a la boquilla y a la capa fresca. La métrica que importa no es el CFM de aire libre, sino cuánto caudal útil sigue entregando a la presión estática de trabajo del conducto. Los sopladores radiales suelen ser útiles porque intercambian parte del volumen de aire libre por presión, pero la elección final aún depende de la geometría del conducto, la holgura de la boquilla y el punto de funcionamiento medido.
La geometría del conducto importa tanto como el ventilador que hay detrás. Las guías de taller describen una y otra vez el mismo fallo asimétrico: un conducto de un solo lado enfría una cara del modelo y deja la otra blanda, así que un lado de la pieza se imprime nítido mientras el otro se comba. Los conductos de doble lado y en anillo existen porque el objetivo es una cobertura uniforme alrededor de la boquilla, ligeramente por debajo de la punta, que golpee el cordón desde dos lados. La prueba de campo es gratuita: sostenga una tira de papel alrededor de la boquilla en marcha y busque zonas muertas.
El slicer puede elevar ese ventilador de cero en las primeras capas (para que la pieza se adhiera) hasta un máximo dependiente del material y la geometría por encima de los umbrales de puente y voladizo, con un mínimo de tiempo de capa para las piezas pequeñas. La guía de Prusa señala que el ventilador de impresión normalmente no se usa en la primera capa. Es esencial un ventilador cuya velocidad la placa pueda controlar por PWM; un ventilador de pieza a velocidad fija o bien enfría de menos los puentes o bien enfría de más la primera capa. Otra trampa de las granjas de impresión en producción: apunte el conducto al cordón, no al bloque calefactor; la oscilación de temperatura del bloque enfriado se manifiesta como extrusión inconsistente, y una manga de silicona solo corrige en parte un conducto que se apuntó mal desde el principio.
Y mantenga honrado al ventilador en el orden de diagnóstico. La guía de las granjas de impresión en producción es contundente al respecto: una temperatura de boquilla ajustada demasiado alta suele ser la causa real de que los voladizos se comben, porque el plástico se mantiene fundido demasiado tiempo sin importar con qué fuerza sople el ventilador. Calibre primero las temperaturas y luego juzgue el hardware de refrigeración; de lo contrario, comprará un soplador más grande para arreglar un problema de calefacción, y la cura será una corriente de aire que agriete el siguiente trabajo de PETG.
A veinte milímetros de distancia, otro ventilador hace exactamente lo contrario
Cada cabezal lleva un segundo ventilador que la mayoría de los análisis de refrigeración ignoran: el ventilador del disipador del hotend. Normalmente se trata como una vía de protección de servicio continuo, independiente del material o de la capa, porque su tarea es mantener el lado frío del heatbreak dentro de su rango requerido para que el filamento no se ablande antes de tiempo dentro del mecanismo. Cuando rinde de menos, el fallo tiene un nombre que todo operador conoce: heat creep (retroceso de calor): filamento blando, atascos y subextrusión repentina horas después de iniciada una impresión que por lo demás era saludable.
Así, el cabezal alberga dos ventiladores separados 20–40 mm que hacen trabajos opuestos: uno lucha por mantener fría una zona de forma permanente; el otro acelera de 0 a 100% por orden del slicer para congelar plástico que debe permanecer brevemente lo bastante caliente para unir. Un cabezal bien diseñado evita que sus vías de aire se peleen: el escape de la refrigeración de la pieza no debe lavar el disipador del hotend, y la corriente del ventilador del hotend no debe enfriar el cordón recién impreso. Cuando los usuarios informan de que una «mejora» de refrigeración empeoró las impresiones, la contaminación cruzada entre estas dos vías de aire es uno de los sospechosos habituales.
El tiempo de capa es la variable silenciosa que une a los dos. Las piezas pequeñas y las superficies superiores se terminan en segundos, así que el slicer sube la velocidad del ventilador de pieza o estira el tiempo mínimo de capa para compensar; las capas grandes y escasas tardan lo bastante en enfriarse de forma natural para que la ráfaga completa solo fragilice la unión. Las capas finas de 0.1–0.2 mm, las que hacen imprimibles los voladizos, reducen aún más la ventana de tiempo. Por eso el ventilador debe responder limpiamente al PWM en todo su rango, no solo al máximo: un soplador que se cala o zumba al 30% de ciclo de trabajo convierte el cuidadoso plan por capas del slicer en ficción.
La especificación del ventilador del hotend se lee de forma distinta de la del ventilador de pieza: caudal modesto, bajo ruido y, sobre todo, fiabilidad incondicional: no tiene estado apagado. Este es un perfil de servicio en el que un ventilador de rodamientos de bolas con salida tacométrica justifica su costo, porque un ventilador de hotend que se frena en silencio no arruina una impresión; arruina lo que la máquina esté imprimiendo cuando finalmente se rinde, que en una granja de impresión siempre es el trabajo más largo de la cola.
La ventilación del cerramiento equilibra la extracción de humos con el calor de la cámara
Los filamentos calefactados liberan partículas finas y COV, y una caja sellada los atrapa cerca del operador. Una ventilación adecuada del cerramiento extrae un escape pequeño y controlado más filtrado, en lugar de soplar una ráfaga a través de la impresora. Es deliberadamente una tarea de bajo caudal y alta resistencia: el filtro de admisión es la mayor caída de presión.
La trampa es que la ventilación constante lucha contra la temperatura de la cámara. El aire que se extrae se reemplaza por aire de la habitación, así que una caja ventilada agresivamente tiene problemas para mantener su punto de consigna de cámara específico del proyecto. La solución medida es ventilar lo suficiente para cumplir el objetivo de control de exposición del lugar, pero no tanto como para que el calefactor tenga que perseguir continuamente el punto de consigna. Para los materiales que imprimen mejor en una cámara cálida, el dimensionamiento de la ventilación es, en realidad, un dimensionamiento del punto de consigna de cámara con otro nombre.
La elección del filtrado sigue al filamento y al plan de control de exposición. La investigación de NIOSH respalda la extracción local o un cerramiento sellado con filtrado de alta eficiencia de partículas y gases para reducir las emisiones de la impresión 3D; las partículas ultrafinas y los COV requieren mecanismos de control distintos. Ambas etapas añaden caída de presión que el ventilador de extracción debe vencer mientras sigue moviendo aire útil. Compruebe la curva P-Q del ventilador en la condición cargada del filtro, no en la limpia, y reemplace el filtro a partir de un límite medido de presión o de caudal de aire.
Si solo puede hacer una cosa, hágalo por orden de valor: corrija primero la circulación de la cámara, corrija segundo la refrigeración de la pieza y trate la ventilación como un escape afinado con filtro, no como una corriente abierta.
Las impresiones largas convierten un único ventilador en un único punto de fallo
Una impresión de 30 horas es mucho tiempo de reloj para apostarlo a un solo ventilador de 40 mm girando en una caja cálida y vibrante. Cuando un soplador de refrigeración de pieza muere a mitad de impresión, todas las suposiciones de calidad del slicer se rompen a la vez: los voladizos se comban, los puentes se hilan, y la pieza a menudo debe desecharse, desperdiciando toda la impresión y el material.
La redundancia significa un segundo ventilador (o un ventilador con control independiente) que cubra la tarea crítica de refrigeración de la pieza, de modo que la máquina pueda reducir la velocidad o pausar con elegancia tras un fallo. Ese comportamiento debe implementarse y probarse en el firmware; un segundo ventilador por sí solo no garantiza la calidad de impresión. Acompañe ese ventilador de una señal tacométrica/FG que el controlador pueda vigilar: el firmware debe generar un error, no seguir imprimiendo en silencio hacia una pieza en mal estado.
Las horas dentro de una cámara calefactada también aceleran el desgaste de los rodamientos. Un impulsor sin escobillas sobre rodamientos de bolas sobrevive a este servicio; una unidad de casquillos de fricción envejece rápido en una caja sellada y caliente. Para una impresora que funciona de día o de noche, gastar un poco más en un ventilador de rodamientos robusto es el seguro más barato contra una impresión de 30 horas arruinada.
Trate los ventiladores como consumibles, tal como hacen las granjas de impresión: horas registradas por ventilador, un intervalo de reemplazo medido en meses de servicio en lugar de eventos de fallo, y un repuesto validado en el estante para cada cabezal en servicio. Un ventilador de pieza de repuesto cuesta menos de 1 kilogramo de filamento de ingeniería, y una impresión de 30 horas fallida desperdicia normalmente mucho más que eso, además del tiempo de máquina que nadie puede facturar.
- Añada un segundo ventilador independiente en el conducto crítico de refrigeración de la pieza, cada uno con su propio control de velocidad.
- Use ventiladores con salida FG/tacométrica para que el controlador detecte un ventilador bloqueado o muerto en lugar de seguir imprimiendo.
- Prefiera construcción de rodamientos de bolas para el servicio 24/7 en cámara calefactada; los casquillos de fricción envejecen rápido en entornos calientes y sellados.
- Riegue los ventiladores con temperatura/PWM, no a todo volumen, para mantener fuera el polvo y los rodamientos silenciosos.
Seleccione cada ventilador por su punto de funcionamiento, no por su cifra de aire libre
En toda la impresora, la disciplina de selección es la misma que en cualquier vía de flujo de aire restringida: el ventilador entrega su CFM de aire libre solo cuando no tiene que luchar contra un conducto, un filtro o una cámara. Una vez que añade el cerramiento, un filtro de polvo y un conducto, el caudal real puede ser la mitad del valor de aire libre, y ese es el número que la pieza realmente percibe.
Las tres tareas se corresponden con tres formas de ventilador muy distintas, y este rango del catálogo cubre las tres en clases de axial DC de 24 V y de sopladores de alta presión estática:
- MG4028UH24X — 40×40×28 mm, 24 V, ~17.9 CFM a 22.7 mmH2O: la clase de soplador de alta presión estática para la refrigeración de pieza con conducto.
- MG8025L24X — 80×80×25 mm, 24 V, ~31.5 CFM a 3.5 mmH2O, ~28 dBA: la clase axial de baja presión y silenciosa para la circulación de la cámara.
- MG12025L24X — 120×120×25 mm, 24 V, ~64 CFM a 1.8 mmH2O, ~30 dBA: la clase axial de mayor tamaño y bajo ruido para la ventilación del cerramiento.
- Examine todos los modelos de DC de 24 V y compruebe cada curva P-Q contra su conducto antes de comprar: dimensione según el punto de funcionamiento, no según la etiqueta.
Para plataformas de impresora nuevas, desarrolle el ventilador junto con la máquina
Una impresora nueva rara vez tiene una vía de flujo de aire perfecta en el primer ensamblaje. El ventilador, el conducto, el firmware y la cámara deben refinarse en conjunto.
MEGA Tech puede apoyar a los equipos de impresoras 3D con el lado del ventilador de ese proceso de desarrollo. Revisamos el espacio disponible, el perfil de material, la temperatura de cámara, la respuesta objetivo de enfriamiento de capa, la resistencia del conducto, el voltaje, el rango de PWM, el límite de ruido y el ciclo de trabajo esperado, y luego separamos los requisitos para la circulación de la cámara, la refrigeración de la pieza, la protección del hotend y el escape filtrado.
Cuando el ventilador estándar se queda cerca pero la máquina necesita otro ajuste, podemos desarrollar una muestra personalizada en torno al producto: presión del soplador compacto, caudal del ventilador axial, rango de velocidad, respuesta de PWM, retroalimentación FG, selección de rodamientos, conector, longitud de cable, detalles de montaje y otros requisitos de integración. Esto resulta útil para marcas de equipos emergentes que necesitan solo un pequeño número de muestras mientras el diseño aún está en movimiento.
La muestra se evalúa en la impresora real o en un cabezal representativo y un accesorio de cámara. Podemos ajustar el ventilador y la vía de flujo de aire en función de los resultados de calidad de impresión, temperatura, ruido y fiabilidad, y luego transferir la configuración aprobada a una producción repetible a medida que la impresora pasa del prototipo al mercado.
- Desarrolle el ventilador, el conducto y la respuesta de control en torno a la impresora real.
- Apoye lotes pequeños de muestras para los programas de equipos en fase inicial.
- Valide la uniformidad de temperatura, el enfriamiento de capa, el ruido y la fiabilidad en funcionamiento prolongado.
- Lleve la configuración de ventilador aprobada a una producción estable y consciente de los costos.
Preguntas frecuentes de ingeniería: enfriamiento de cámara y de pieza en impresoras 3D
Una impresora 3D tiene varias tareas de refrigeración distintas, así que cada ventilador debe validarse contra su propia vía de aire y condición de proceso.
P: ¿Por qué la circulación de la cámara y la refrigeración de la pieza deben usar vías separadas? R: La circulación de la cámara tiene como propósito reducir los gradientes de temperatura, mientras que la refrigeración de la pieza es un chorro dirigido a la capa fresca. Mezclarlas puede crear corrientes de aire, perturbar la temperatura de la cámara o enfriar el hotend y el cordón en el lugar equivocado.
P: ¿Existe un único ajuste de ventilador correcto para PLA, PETG, ABS y ASA? R: No. El material, la temperatura de la boquilla, el tiempo de capa, la geometría de los puentes, la temperatura del cerramiento y la eficiencia del conducto cambian el ajuste requerido. Use el perfil del slicer como hipótesis de partida y valide la calidad de impresión y las condiciones de la cámara en la máquina real.
P: ¿Por qué un ventilador de hotend puede provocar un fallo de impresión incluso cuando el ventilador de pieza funciona? R: El ventilador del hotend protege el heatbreak y normalmente tiene un perfil de servicio distinto. Si se frena o se detiene, el heat creep puede ablandar el filamento por encima de la zona de fusión y causar subextrusión o un atasco. Vigile su velocidad o estado de fallo cuando el riesgo de la máquina lo requiera.
P: ¿Cómo debe seleccionarse un ventilador de extracción del cerramiento? R: Defina primero el objetivo de control de exposición, el tipo de filtro y la caída de presión cargada. Luego seleccione el ventilador en el punto de funcionamiento de extracción requerido y verifique que el caudal de extracción no aleje la cámara de su condición térmica prevista.
P: ¿Qué debe incluir una prueba de muestra de ventilador? R: Pruebe el conducto real, la boquilla, el cerramiento, el filtro, el control de firmware y los perfiles de material. Registre el mapa de temperatura de la cámara, la respuesta de refrigeración de la pieza, la temperatura del hotend, el caudal o la presión, el ruido, la corriente, la retroalimentación de RPM y el comportamiento en periodos prolongados.
- Vincule cada respuesta numérica al voltaje, la velocidad, la temperatura, el montaje y la condición de prueba.
- Separe los máximos de catálogo, las estimaciones de ingeniería y los resultados de aplicación medidos.
- Use las preguntas frecuentes para definir el siguiente paso de medición o de validación de muestra.
Lista de comprobación final: equilibre la cámara y enfríe la capa
Recorra estos puntos en orden y los atascos de calidad de impresión que parecen de rebanado o de nivelación suelen resolverse como un problema de refrigeración:
- Cámara: un ventilador axial de baja presión y silencioso que mueva el volumen en rodadura para que la temperatura sea uniforme de esquina a esquina, verificado con un mapa de temperatura en el punto de consigna de cámara previsto.
- Refrigeración de la pieza: un soplador presurizado sobre un conducto que se eleve con PWM junto con el slicer; parta del perfil de material y luego valide los ajustes de PLA/PETG/ABS o ASA en la impresora y la geometría reales.
- Hotend: un ventilador de servicio continuo con retroalimentación de velocidad que nunca se apague, con una vía de aire mantenida separada del chorro de refrigeración de la pieza.
- Ventilación: un escape controlado y filtrado o una conexión de extracción local que cumpla el objetivo de control de exposición sin drenar el punto de consigna de cámara específico del proyecto.
- Redundancia: un segundo ventilador de refrigeración de la pieza con control individual más una vigilancia FG/tacométrica para que un ventilador muerto falle la impresión de forma sonora, no silenciosa.
- Todos los ventiladores dimensionados en su punto de funcionamiento (con conducto, filtro y cámara en la vía), con rodamientos de bolas para el funcionamiento caliente, vibrante y 24/7.